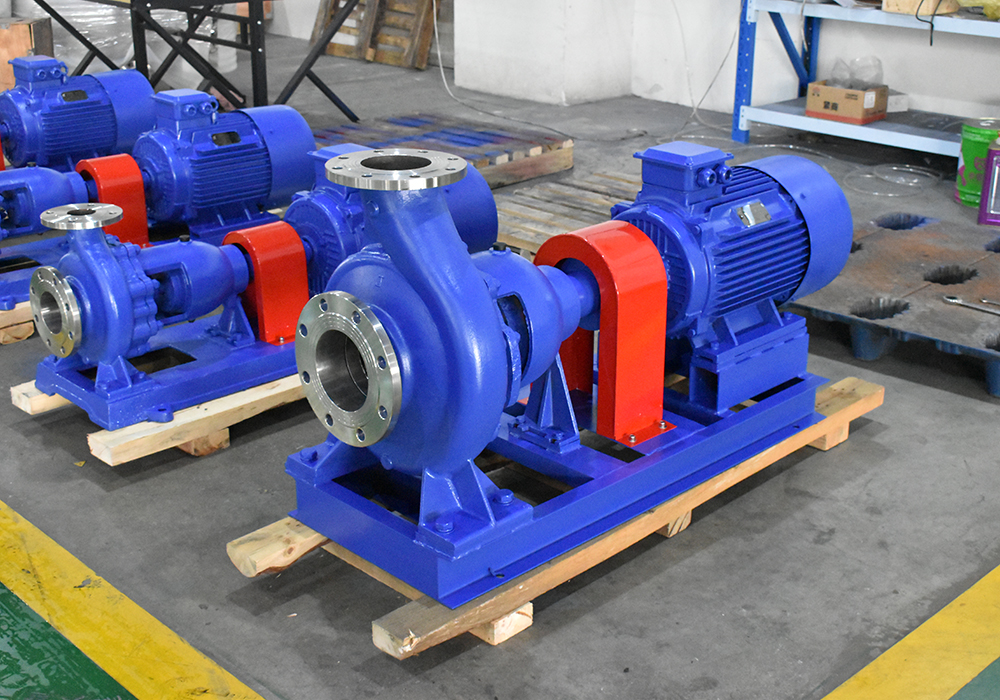
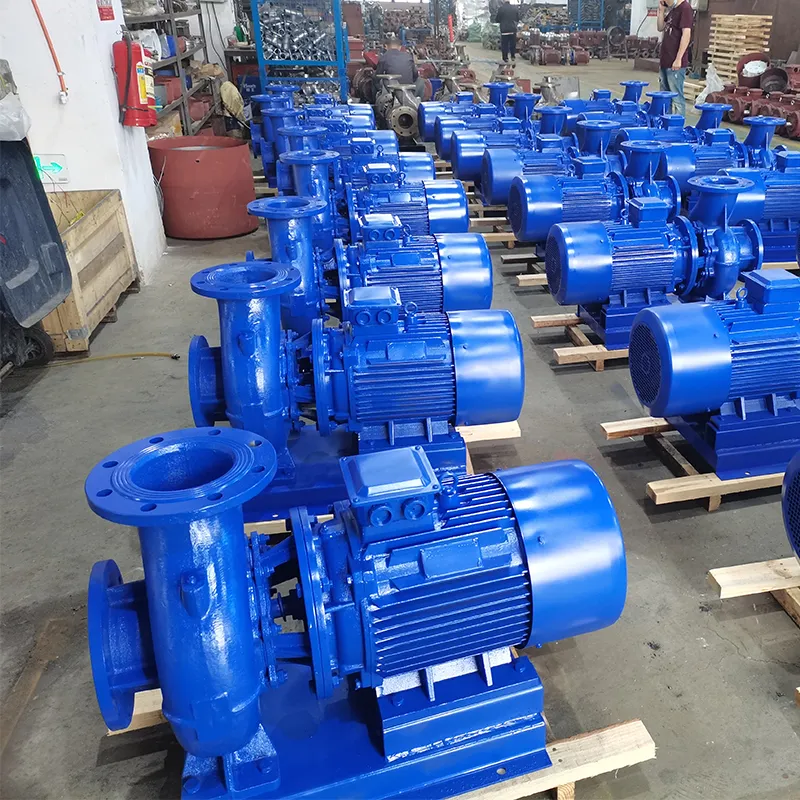
Instrucciones de instalación: Compre el fabricante de bombas centrífugas químicas horizontales tipo IS
2026-05-29
- Preinstalación: Verificación de herramientas, condiciones y equipos críticos.
- Instrucciones paso a paso para instalar la base y el marco base.
- Alineación de ejes: un paso crítico para la vida útil de los rodamientos
- Instalación de tuberías de succión y presión: matices hidráulicos.
- Puesta en marcha, rodaje y diagnóstico inicial del funcionamiento del sistema.
- Preguntas frecuentes sobre operación y mantenimiento
Preinstalación: Verificación de herramientas, condiciones y equipos críticos.
El funcionamiento exitoso de cualquier unidad industrial no comienza en el momento en que arranca el motor, sino en la etapa de instalación adecuada. En el caso de las bombas centrífugas químicas horizontales del tipo IS, que son el estándar de facto para bombear líquidos limpios y ligeramente agresivos con temperaturas de hasta 80 °C, los errores de instalación resultan especialmente costosos. En nuestra práctica, nos hemos encontrado repetidamente con situaciones en las que una bomba nueva fallaba después de dos semanas de funcionamiento únicamente debido a una desalineación de la línea del eje o a la falta de un aislamiento adecuado de las vibraciones de la base. El parámetro clave que determina la durabilidad de la unidad es la alineación de los ejes del motor y de la bomba, cuya desviación no debe exceder los 0,05 mm por metro de longitud del acoplamiento.
Antes de comenzar el trabajo físico, debe asegurarse de tener un conjunto completo de herramientas y de que el sitio cumpla con los requisitos técnicos. Necesitará: un juego de llaves de boca y de estrella, un nivel de precisión (sensibilidad de al menos 0,02 mm/m), un comparador para alineación, gatos de distintas capacidades de elevación y una llave dinamométrica. No deje de comprobar el propio equipo al recibirlo. Incluso productos de fabricantes tan confiables comoIndustria de bombeo Co., Ltd de Zhejiang Yangzijiang, que se somete a un estricto control de calidad en ocho líneas de producción y cuenta con certificados CE e ISO 9001, puede sufrir defectos ocultos durante el transporte. Inspeccione la carcasa en busca de grietas, verifique manualmente la libre rotación del eje (debe girar suavemente, sin atascos ni ruidos extraños) y asegúrese de que el lubricante del embalaje esté intacto.
La base de una unidad de bombeo tipo IS debe estar hecha de hormigón de un grado no inferior a M200 y tener una masa que exceda la masa de la unidad al menos entre 3 y 4 veces. Esto es fundamental para amortiguar las vibraciones. Si está instalando la bomba en un piso existente, asegúrese de que su capacidad de carga esté diseñada para soportar cargas dinámicas. La superficie de la base debe ser estrictamente horizontal; Se permite una pendiente no superior a 2 mm por metro lineal. Un error común es intentar nivelar la bomba solo usando cuñas debajo de los pies, ignorando la curvatura de la plataforma de concreto. Esto da como resultado tensiones internas en la carcasa de la bomba cuando se aprietan los pernos, lo que con el tiempo provoca la deformación de la carcasa y la falla del sello mecánico.
Instrucciones paso a paso para instalar la base y el marco base.
El proceso de instalación de una bomba centrífuga horizontal requiere un enfoque secuencial, donde cada etapa depende de la calidad de la anterior. La violación de la tecnología en la etapa de preparación de la base hace imposible lograr la precisión de alineación requerida en el futuro. A continuación se muestra una metodología detallada basada en muchos años de experiencia de ingenieros de servicio y recomendaciones de los fabricantes.
- Marcado y preparación del asiento.Limpie la superficie de la base de aceite, polvo y escombros de construcción. Usando un nivel o nivel láser, marque las líneas centrales correspondientes a la posición de diseño de la bomba. Es importante tener en cuenta las distancias tecnológicas para el mantenimiento: la distancia desde la carcasa de la bomba a la pared debe ser de al menos 1 metro para acceder a la parte trasera y retirar el rotor. Si planea llenar el marco con concreto (para una instalación monolítica), instale el encofrado de modo que el borde superior del marco sobresalga entre 5 y 10 mm por encima del nivel de vertido futuro. Recomendamos utilizar pernos de anclaje con un diámetro de al menos M16, enterrados en hormigón con una longitud de al menos 10 diámetros de perno.
- Instalación inicial del marco y alineación aproximada.Usando mecanismos de elevación, baje con cuidado la unidad de ensamblaje (bomba + motor en un marco común) sobre la base. Coloque cuñas temporales debajo de las ubicaciones de los pernos de anclaje. No apriete completamente los pernos en esta etapa. Su tarea es primero alinear el marco "a ojo" a lo largo de los ejes. Utilice pilas de placas de metal de diferentes espesores para levantar inicialmente el marco de la base. Evite el uso de cuñas de madera, ya que pueden deformarse bajo carga o absorber humedad, cambiando su geometría. Compruebe la horizontalidad del marco en las direcciones longitudinal y transversal. La desviación permitida en esta etapa es de hasta 1 mm/m.
- Aplicación de lechada (si corresponde) o instalación de juntas permanentes.Para bombas tipo IS que funcionan en condiciones de vibración constante, se prefiere la instalación en un marco inyectado. Preparar un mortero de cemento y arena con la adición de plastificantes para mejorar la fluidez y evitar la contracción. Llene con cuidado el espacio debajo del marco, evitando la formación de huecos de aire que pueden convertirse en resonadores de vibraciones. Si se utiliza el método de instalación en espaciadores metálicos (que se usa con mayor frecuencia durante reparaciones o en estructuras de acero), asegúrese de que la cantidad de espaciadores sea mínima (no más de 3-4 piezas en un punto) y que su área cubra el área del soporte de la pata en al menos un 70%. Cada junta debe encajar perfectamente contra la adyacente; golpear con un martillo no debe producir un sonido que indique una fuga.
- Nivelación precisa.Después de que el mortero haya fraguado o se haya instalado el paquete de cuñas, proceda con el ajuste final. Coloque un nivel de precisión en las áreas mecanizadas del marco (generalmente protuberancias especiales cerca de los pies o las superficies de las bridas mecanizadas). Al ajustar la altura de los tornillos de soporte o el grosor de los paquetes de espaciadores, se logra una horizontalidad dentro de 0,05 mm/m. Atención: es necesario comprobar el nivel en varios puntos del perímetro del marco, ya que el propio marco puede tener defectos de fundición o soldadura. En nuestra práctica, hubo un caso en el que el bastidor de una bomba nueva tenía una deformación helicoidal y la alineación a lo largo de un solo eje provocaba que el eje se atascara al apretar los pernos. Compruebe siempre la geometría en dos planos perpendiculares.
- Apriete final de anclajes y medición de control.Cuando la posición del marco sea segura y correcta, realice el ajuste final de los pernos de anclaje. Utilice una llave dinamométrica y apriete los pernos en forma entrecruzada, distribuyendo la fuerza de manera uniforme. Un ajuste repentino o desigual puede hacer que el marco se mueva y altere la posición horizontal lograda. Después de apretar, asegúrese de volver a verificar el nivel. Si las lecturas cambian en más de 0,02 mm/m, afloje los pernos y repita el procedimiento. Sólo después de confirmar la estabilidad de la posición del bastidor podemos pasar a la etapa más importante: la alineación del eje.
Alineación de ejes: un paso crítico para la vida útil de los rodamientos
La alineación (ajuste) de las mitades del acoplamiento de la bomba y el motor eléctrico es una operación que determina la vida útil de los cojinetes y el sello mecánico. Las estadísticas de fallas muestran que más del 60% de las fallas prematuras de las bombas centrífugas se deben a una desalineación. Para las bombas de la serie IS que funcionan a altas velocidades (2900 o 1450 rpm), los requisitos de precisión son particularmente estrictos. Se permite un desplazamiento radial de no más de 0,05 mm y una discrepancia angular de no más de 0,2 mm/m (o 0,02 mm en el diámetro del acoplamiento).
Hay dos métodos principales de alineación: utilizando galgas de espesores y una regla (para unidades de baja potencia de hasta 15 kW) y utilizando soportes indicadores (para todas las aplicaciones industriales). Recomendamos encarecidamente utilizar el método del indicador, independientemente de la potencia de la bomba, ya que le permite detectar el desplazamiento paralelo y angular simultáneamente con alta precisión. El soporte del indicador se instala en la mitad del acoplamiento de uno de los ejes (generalmente una bomba) y la sonda indicadora descansa sobre la superficie cilíndrica o el extremo de la mitad del acoplamiento del motor. Antes de comenzar las mediciones, es importante eliminar el juego axial de los ejes fijándolos en la posición de trabajo; de lo contrario, los resultados de la medición no serán confiables.
El proceso de medición consiste en girar simultáneamente los ejes 360 grados y registrar las lecturas del indicador en cuatro puntos: 0°, 90°, 180° y 270°. La diferencia en las lecturas en los puntos 0° y 180° indica un desplazamiento paralelo, y la diferencia en los puntos 90° y 270° (teniendo en cuenta la geometría de la instalación del indicador) indica un desplazamiento angular. Los ajustes de posición se realizan agregando o quitando cuñas debajo de las patas del motor (para corrección vertical) y moviendo el motor horizontalmente con los tornillos de ajuste laterales (para corrección horizontal). Recuerde la regla: si necesita elevar la parte trasera del motor 0,1 mm, deberá agregar exactamente 0,1 mm de espaciador debajo de cada pata trasera. Un error común que cometen los principiantes es intentar corregir la desalineación angular utilizando solo cuñas verticales, lo que inevitablemente conduce a una nueva desalineación paralela.
Se debe prestar especial atención a la expansión térmica. Las bombas tipo IS suelen bombear líquidos calientes. Si la temperatura de funcionamiento del medio supera los 60–70 °C, el centro de la bomba, cuando se calienta, se elevará por encima del centro del motor frío debido a la expansión térmica de la carcasa y los soportes. En tales casos, es necesario realizar una "alineación en caliente" o hacer correcciones para el estado frío, bajando el eje del motor por debajo del eje de la bomba en una cantidad calculada (generalmente entre 0,05 y 0,10 mm, dependiendo de la altura del eje y la temperatura). Ignorar este factor conduce a que al llegar al modo de funcionamiento se altera la alineación, provocando un intenso calentamiento de los cojinetes y destrucción de las juntas.
Instalación de tuberías de succión y presión: matices hidráulicos.
Una tubería adecuada de la bomba garantiza la ausencia de cavitación y sobrecarga del motor. Las tuberías deben ser independientes de la carcasa de la bomba; No se debe transferir ninguna carga debida al peso de las tuberías o a su dilatación térmica a las bridas de la bomba. Esto puede hacer que la carcasa se deforme y el impulsor se atasque. Para compensar posibles desplazamientos y vibraciones, utilice insertos flexibles (mangueras de vibración) en las tuberías de succión y descarga, instalándolos lo más cerca posible de la bomba.
Tubería de succión:
El diámetro del tubo de aspiración debe ser igual o mayor que el diámetro del tubo de entrada de la bomba. El uso de tuberías de menor diámetro aumenta la velocidad del flujo, lo que conduce a un aumento de las pérdidas hidráulicas y una disminución del NPSH. El recorrido de la línea de aspiración debe ser lo más corto y recto posible, con el mínimo de codos y curvas. Si es inevitable usar un codo en la entrada de la bomba, instálelo con el lado largo hacia la bomba para que el flujo se iguale antes de ingresar al impulsor.
Un elemento crítico es la instalación del adaptador excéntrico. Debe instalarse con el lado plano hacia arriba para evitar una bolsa de aire en la parte superior de la transición. Los adaptadores concéntricos en la succión están prohibidos, ya que inevitablemente acumulan aire, que luego ingresa a la bomba, provocando ruido de cavitación y caída de presión. Se debe instalar una válvula de retención delante de la bomba (si es necesario retener líquido en la tubería al detenerse) y una válvula de cierre. Se requiere un filtro grueso (canasta) para proteger el impulsor de los sólidos, incluso si el líquido se considera limpio.
Tubería de presión:
Se instala una válvula de retención en la línea de presión inmediatamente después de la bomba para proteger contra golpes de ariete en caso de una parada repentina, y luego una válvula de cierre. La válvula es necesaria para regular el caudal y realizar trabajos de reparación sin vaciar todo el sistema. Al arrancar la bomba, la válvula debe cerrarse (para reducir la corriente de arranque) y debe abrirse suavemente después de que la unidad alcance su velocidad nominal. Las tuberías deben tener soportes y fijaciones fiables; Las tuberías caídas son inaceptables. Si el recorrido es largo, prever compensadores de dilatación térmica.
Al instalar conexiones de brida, utilice juntas de paronita o espirales que sean resistentes al medio bombeado. Los pernos deben apretarse uniformemente en forma cruzada. Los pernos mal apretados provocan fugas y los pernos demasiado apretados provocan la deformación de las bridas y la expulsión de la junta. Después de ensamblar todo el sistema, se recomienda realizar pruebas hidráulicas de la tubería con una presión que exceda la presión de funcionamiento entre 1,25 y 1,5 veces para garantizar la estanqueidad de las conexiones antes de arrancar la bomba.
Puesta en marcha, rodaje y diagnóstico inicial del funcionamiento del sistema.
El momento de la primera puesta en marcha es la culminación del trabajo de instalación, que requiere la máxima concentración. Antes de aplicar voltaje al motor, realice una lista de verificación final: verifique la dirección de rotación del eje (encendiéndolo brevemente), asegúrese de que todos los sujetadores estén apretados, que las cubiertas protectoras estén instaladas y que el área alrededor de la bomba esté libre de objetos extraños. Preste especial atención al sistema de lubricación de rodamientos: el nivel de aceite debe estar entre las marcas indicadoras de aceite y el aceite en sí debe estar limpio y corresponder a la viscosidad especificada en el pasaporte (generalmente aceite industrial I-20A o I-30A).
Nunca haga funcionar una bomba centrífuga en seco. La ausencia de líquido en la cámara de trabajo, incluso durante unos segundos, provocará un sobrecalentamiento instantáneo y la destrucción del sello mecánico (sello de aceite). Llene la bomba y la línea de succión con líquido a través del conector de llenado especial o abra la válvula si el sistema se alimenta por gravedad. Abra las válvulas para liberar aire de la carcasa de la bomba y la tubería de presión hasta que aparezca un chorro continuo de líquido sin burbujas. Las esclusas de aire son una causa común de funcionamiento inestable, vibración y lecturas falsas del manómetro.
Algoritmo de lanzamiento:
1. Cierre la válvula en la línea de presión (para bombas con velocidad específica ns < 150, que incluye la mayoría de los modelos IS).
2. Encienda el motor eléctrico.
3. Suavemente, en 10 a 15 segundos, abra la válvula de presión hasta lograr el modo de funcionamiento requerido. El funcionamiento prolongado con la válvula cerrada es inaceptable (más de 2-3 minutos), ya que toda la energía del motor se convierte en calor, calentando el líquido dentro de la carcasa, lo que puede provocar su ebullición y daños a la bomba.
4. Monitoree los siguientes parámetros: corriente del motor (no debe exceder la nominal), presión de entrada y salida, temperatura del cojinete (no debe exceder 70–75 °C) y nivel de vibración.
Durante el proceso de rodaje (primeras 4-8 horas de operación), verifique periódicamente el estado de la empaquetadura o del sello mecánico. Para el prensaestopas, se permite goteo (10 a 20 gotas por minuto) para enfriar y lubricar las superficies de fricción. La ausencia total de fugas en el prensaestopas indica que está demasiado apretado, lo que provocará un sobrecalentamiento del eje y un desgaste rápido. En el caso de los sellos mecánicos, cuando están en buenas condiciones, no debería haber ninguna fuga. Si observa un calentamiento excesivo de los cojinetes o un ruido inusual, detenga la unidad inmediatamente para determinar la causa. En la mayoría de los casos, esto es consecuencia de una desalineación o de la entrada de residuos en el impulsor.
Preguntas frecuentes sobre operación y mantenimiento
¿Con qué frecuencia se deben realinear los ejes?
La verificación inicial de la alineación debe realizarse entre 24 y 48 horas después del inicio de la operación, ya que se produce la contracción inicial de la base y el calentamiento de la estructura. En el futuro, en condiciones normales de funcionamiento, se recomienda realizar una inspección programada cada 6 a 12 meses. Sin embargo, si la bomba está sujeta a ciclos térmicos frecuentes (calefacción y refrigeración) o funciona en condiciones de fuertes vibraciones externas, el intervalo debe reducirse a 3 meses. Cualquier intervención en las tuberías o sustitución de elementos de cimentación requiere también una verificación de alineación no programada.
¿Se pueden utilizar bombas IS para bombear productos químicos agresivos?
Las bombas estándar de la serie IS están fabricadas en fundición gris (carcasa) y acero (eje, impulsor) y están diseñadas para agua y líquidos neutros. Para medios agresivos (ácidos, álcalis, disolventes), el uso de la versión IS estándar es inaceptable debido al riesgo de rápida corrosión y destrucción. En tales casos, la empresaIndustria de bombeo Co., Ltd de Zhejiang Yangzijiangofrece opciones especializadas como las bombas químicas YCZ o las bombas magnéticas revestidas de fluoroplástico CQB-F, que están diseñadas específicamente para manejar medios agresivos. La elección del material para la parte de flujo debe corresponder estrictamente a la resistencia química del líquido bombeado.
¿Qué debo hacer si la bomba genera mucho ruido y vibración durante el funcionamiento?
El ruido y las vibraciones son síntomas que no se pueden ignorar. Las causas más probables: cavitación (presión de succión insuficiente, filtro obstruido), desalineación del eje, desgaste de los cojinetes o desequilibrio del impulsor. Primero, verifique la presión de entrada y asegúrese de que el filtro no esté obstruido. Si los parámetros de succión son normales, pare la bomba y verifique la alineación con un indicador. También vale la pena escuchar los rodamientos con un estetoscopio: un zumbido característico o un crujido indicará la necesidad de reemplazarlos. Operar la bomba en modo de cavitación durante mucho tiempo provocará la destrucción erosiva del impulsor y la carcasa.
¿Qué tipo de sello de eje es mejor: prensaestopas o mecánico?
La elección depende de los requisitos de estanqueidad y condiciones de funcionamiento. El empaquetadura con casquillo es más económico, más fácil de mantener y permite pocas fugas, lo cual es aceptable para bombear agua en sistemas donde la pérdida de producto no es crítica. También maneja mejor los líquidos contaminados. El sello mecánico garantiza un sellado completo, lo cual es esencial para líquidos costosos, tóxicos o volátiles. Sin embargo, es más sensible a las deformaciones del eje, el funcionamiento en seco y las inclusiones abrasivas. Para instalaciones industriales modernas, recomendamos instalar sellos mecánicos como solución estándar para mejorar la seguridad ambiental y reducir las pérdidas de producto.
La instalación adecuada de una bomba centrífuga química horizontal tipo IS es una inversión en la confiabilidad de su producción. El cumplimiento de la tecnología de instalación, la alineación cuidadosa y la puesta en marcha correcta le permiten aumentar el intervalo de revisión de 2 a 3 veces en comparación con los indicadores promedio. EmpresaIndustria nasal Co., Ltd de Zhejiang Yangtzejiang, con más de 20 años de experiencia y su propio centro de pruebas, garantiza la alta calidad de sus productos, pero recuerda: incluso la bomba más avanzada requiere una actitud profesional durante la instalación. No escatime en la etapa de instalación para no pagar de más por reparaciones en el futuro.
Si tiene alguna dificultad para seleccionar equipos, calcular los parámetros del sistema o necesita asesoramiento sobre condiciones operativas específicas, nuestros especialistas técnicos están listos para ayudarlo. Trabajamos con clientes en más de 40 países, brindando soporte en todas las etapas del ciclo de vida del equipo.Contáctenos hoypara obtener documentación técnica detallada o realizar un pedido de equipos de bombeo que satisfagan sus necesidades.