








bombas centrífugas en la industria
Cuando se habla de bombas centrífugas industriales, inmediatamente nos vienen a la mente gráficas, curvas Q-H, eficiencia y NPSH. Esta es, por supuesto, la base. Pero si todo se decidiera según el pasaporte, nosotros, instaladores y trabajadores de servicios, tendríamos mucho menos trabajo. A menudo, el problema clave no está en elegir una bomba de un catálogo, sino en lo que le sucede después de ponerla en marcha en un sistema real, lejos de ser ideal. Digamos que todo el mundo sabe sobre el daño de la cavitación, pero en la práctica vi cómo en una planta química cambiaban obstinadamente los sellos cada tres meses, pecando de calidad, y la razón estaba en una línea de succión calculada e instalada incorrectamente: la bomba simplemente "muría de hambre", creando zonas de rarefacción. U otro caso: instalaron una potente bomba multietapa para suministrar agua a alta presión y seis meses después la vibración fue tal que las tuberías zumbaban. Lo descubrimos: resultó que durante el diseño no tuvieron en cuenta los golpes hidráulicos durante el arranque y parada, la válvula era de acción rápida. ¿Sobre estos “no catálogo”? momentos que determinan si la unidad funcionará durante diez años o dos años, y quiero especular.
Del dibujo al taller: ¿dónde está el “diablo”?
Tomemos, por ejemplo, la línea de bombas centrífugas. Parecería un clásico perfeccionado durante décadas. Pero aquí hay un ejemplo concreto de la práctica. Una de las empresas de vivienda y servicios comunales se enfrentó a la tarea de modernizar una estación de bombeo. Por ejemplo, elegimos bombas cantilever modernas de una etapa con mayor eficiencia. Todo según cálculos, los parámetros son precisos. Lo lanzamos y un mes después comenzaron los problemas con el sobrecalentamiento de los rodamientos. Empezaron a cavar. Resultó que en el pasaporte el modo de funcionamiento se indicaba como continuo, pero en realidad la estación funcionaba en modo controlado por frecuencia y una parte importante del tiempo a bajas velocidades. Y a bajas velocidades, el sistema estándar de lubricación y enfriamiento de rodamientos, diseñado para la velocidad nominal, dejó de funcionar de manera efectiva. Este es un error típico: seleccionar por un punto de una curva sin analizar todo el rango operativo. Tuvimos que modificar la unidad e instalar lubricación forzada. La conclusión es sencilla: los datos del pasaporte son sólo un punto de partida. Siempre debemos mirar más ampliamente: el sistema en su conjunto, el modo de funcionamiento real, y no el de diseño.
U otro aspecto: los materiales. Para la producción química esta es una historia diferente. En nuestra empresa, Zhejiang Yangzijiang Pumping Industry Co., Ltd., contamos con una gama de bombas químicas de plástico. Entonces, la clave no es simplemente indicar “¿para ácido?”. Es necesario comprender la concentración, la temperatura y la presencia de inclusiones abrasivas. Hubo un caso: pedimos una bomba de polipropileno para bombear ácido clorhídrico de concentración media. El material parece adecuado. Pero durante el proceso resultó que periódicamente aparecían partículas sólidas en el flujo, producto de una reacción incompleta o del desgaste de la tubería. Una bomba química pura sin tener en cuenta el desgaste abrasivo no durará mucho. Tuvimos que optar por una opción con materiales reforzados y más resistentes al desgaste para la parte de flujo o considerar bombas de membrana para medios tan complejos. Se trata de la importancia de las especificaciones técnicas más detalladas. A menudo los tecnólogos dan información general y los matices emergen más tarde, durante el proceso de trabajo.
Y más sobre materiales. Para la industria alimentaria o farmacéutica, además de la resistencia a la corrosión, pasan a primer plano la limpieza de las superficies, la posibilidad de limpieza CIP y el cumplimiento de las normas sanitarias. Ninguna bomba de acero inoxidable sirve aquí. Necesitamos un pulido especial de las costuras, un diseño sin zonas estancadas. Tenemos esto en cuenta en nuestra producción, pero el cliente no siempre comprende la diferencia de precio entre el "acero inoxidable" estándar. y desempeño sanitario. Hay que explicarlo con ejemplos: una microfisura o aspereza es un lugar de multiplicación de bacterias, un riesgo para todo el lote de producto.
Instalación y “primer lanzamiento”: el momento de la verdad
Puedes hablar aquí durante horas. Una bomba idealmente diseñada y fabricada puede estropearse en un día si se instala incorrectamente. Un principio básico pero atemporal es la alineación con el motor. Usamos alineación láser, esto ya es estándar. Pero incluso con una alineación perfecta de la máquina, después de apretar los pernos de cimentación y conectar las tuberías, la imagen puede cambiar. Especialmente si las tuberías están conectadas rígidamente, sin compensadores. ¡La bomba no debe soportar el peso de las tuberías! Este es un axioma que, lamentablemente, a menudo se viola. Vibraciones, sobrecarga de los cojinetes, destrucción de la junta: el resultado es predecible.
Las bombas autocebantes se destacan. Una solución conveniente para muchas tareas en las que es necesario eliminar el aire de la línea de succión. Pero su instalación tiene sutilezas. Por ejemplo, es fundamental garantizar la estanqueidad de la tubería de succión. Incluso una pequeña fuga de aire anula toda su capacidad de "autocebado". capacidad. O el nivel de líquido en la carcasa durante la primera puesta en marcha; debe controlarse estrictamente; de lo contrario, la bomba simplemente no arrancará, girará "inactiva" y se calentará. Recuerdo una historia en una obra: la bomba para sacar agua del pozo no pudo ponerse en funcionamiento durante mucho tiempo. La tripulación maldijo al equipo. Llegamos y lo comprobamos: la longitud de la manguera de succión era de unos 20 metros, a pesar de que, según el pasaporte, la altura máxima de succión para estas condiciones era de 7 metros. No se puede engañar a la física.
La puesta en servicio es un ritual aparte. Antes de la primera puesta en marcha, es necesario verificar la dirección de rotación (es muy trivial, pero hay casos), bombear el sistema y verificar manualmente la rotación suave del rotor. Para bombas con sellos de prensaestopas: ajuste de empaquetadura. Hoy en día se suele optar por sellos mecánicos, pero también tienen sus propios matices: la pureza del líquido de lavado, la presión en la cámara de sellado. Si omite este paso, tendrá una fuga o un sobrecalentamiento del sello dentro de las primeras horas de funcionamiento.
Operación: entre mantenimiento programado y reparaciones de emergencia
La bomba está arrancada y funcionando. Lo siguiente es el seguimiento. La forma más sencilla y eficaz es medir periódicamente la vibración y la temperatura de las unidades de rodamientos. El aumento de la vibración es el primer llamado. Quizás el impulsor esté desequilibrado debido al desgaste o la erosión por cavitación. Quizás el ajuste sea holgado. O tal vez el problema esté en los cimientos o en las tuberías. La termografía también es una gran herramienta: el sobrecalentamiento puede indicar una lubricación inadecuada, un apriete excesivo del rodamiento o el comienzo de su destrucción.
Para unidades como las bombas sumergibles, el diagnóstico es más complicado: están ocultas en un pozo o depósito. Aquí es donde pasa a primer plano el análisis del consumo actual. Un aumento en la corriente puede indicar un atasco o un aumento en la carga debido a la acumulación de arena o suciedad en el impulsor. Una caída de corriente, por el contrario, se refiere a un funcionamiento "inactivo". (por ejemplo, cuando baja el nivel). Por tanto, un sistema de control de alta calidad con sensores de corriente y protección térmica no es un lujo, sino una necesidad.
Mantenimiento programado. Cambio de aceite en las cámaras de los rodamientos (si no se utilizan rodamientos lubricados con grasa), comprobando el estado de las juntas. En el caso de las bombas magnéticas que también producimos, es importante controlar el estado del aislamiento del devanado y la integridad de la carcasa sellada, el "manguito". Su ventaja es que están completamente sellados, pero si el manguito se daña (por ejemplo, por cavitación o corrosión), el producto entrará en la zona de los imanes y el estator, lo que provocará una avería. Su confiabilidad es muy alta, pero solo cuando trabajan dentro de los parámetros de diseño del entorno.
Cuando las soluciones estándar no funcionan
Hay procesos tecnológicos que las bombas centrífugas convencionales, incluso las resistentes a medios agresivos, no pueden hacer frente. Por ejemplo, bombear líquidos muy viscosos, suspensiones con un alto contenido de sólidos o productos sensibles al cizallamiento. Aquí es donde entran en juego otros principios. En nuestra cartera, por ejemplo, hay bombas monotornillo (tornillo). Se adaptan bien a líquidos viscosos, proporcionan un flujo suave sin pulsaciones y son suaves con el producto. Pero también tienen sus propias características: requieren un ajuste preciso de los espacios y son sensibles al funcionamiento "en seco".
O bombas de diafragma. Su principal ventaja es la capacidad de bombear medios abrasivos y muy sucios, incluso con grandes inclusiones. ¿Y pueden trabajar “en seco”? sin daños. Ideal para bombear lodos y pastas espesas. Pero su productividad, por regla general, es menor que la de los centrífugos, y hay una pulsación del flujo, que a veces es necesario amortiguar con amortiguadores. Siempre hay una opción, pero debe ser consciente, basada en las propiedades reales del medio bombeado y no en el hábito o el precio de la unidad en sí.
Volviendo a las centrífugas. A veces el problema no se soluciona cambiando el tipo de bomba, sino modificando la existente. Para medios abrasivos se pueden utilizar impulsores con mayor juego y fabricados con materiales especialmente resistentes al desgaste (por ejemplo, hierro fundido con alto contenido de cromo, carburo de silicio). Para condiciones de cavitación, utilice ruedas especiales con propiedades de cavitación mejoradas o instale una bomba con una gran reserva de cavitación. Todo esto requiere un diálogo entre el tecnólogo del cliente y el ingeniero del fabricante. en el sitio webIndustria de bombeo Co., Ltd de Zhejiang YangzijiangIntentamos mostrar no sólo un catálogo, sino un enfoque basado en un ciclo completo: desde I+D y pruebas en nuestros stands hasta la selección y el servicio. Porque una bomba no es sólo una pieza de hardware, es un elemento de un sistema y su funcionamiento depende de cientos de factores.
En lugar de una conclusión: pensar en voz alta
Entonces, hablando de bombas centrífugas industriales, no me centraría en los números secos de la tabla (aunque no se puede prescindir de ellos), sino en comprender el proceso. ¿Qué estamos descargando? ¿Cómo funciona exactamente la línea de producción? ¿Qué situaciones de emergencia son posibles? ¿Existe personal calificado para el mantenimiento? Las respuestas a estas preguntas suelen ser más importantes que elegir entre dos modelos con una diferencia del 1% en eficiencia. La experiencia, incluidas las negativas, como el sobrecalentamiento de los rodamientos a bajas velocidades, enseña a observar el equipo de forma sistemática. Y es bueno cuando un fabricante, como nuestra empresa, con sus propias líneas de producción y pruebas, está listo para sumergirse en este proceso, para ofrecer no sólo un producto, sino una solución, tal vez modificando el diseño para satisfacer necesidades específicas. En definitiva, la fiabilidad de una unidad de bombeo es la suma de cálculos precisos, fabricación de alta calidad, instalación competente y funcionamiento cuidadoso. Si pierdes un eslabón, toda la cadena puede fallar.
correspondienteproductos
Productos relacionados

Mejor vendidoproductos
Productos más vendidos-
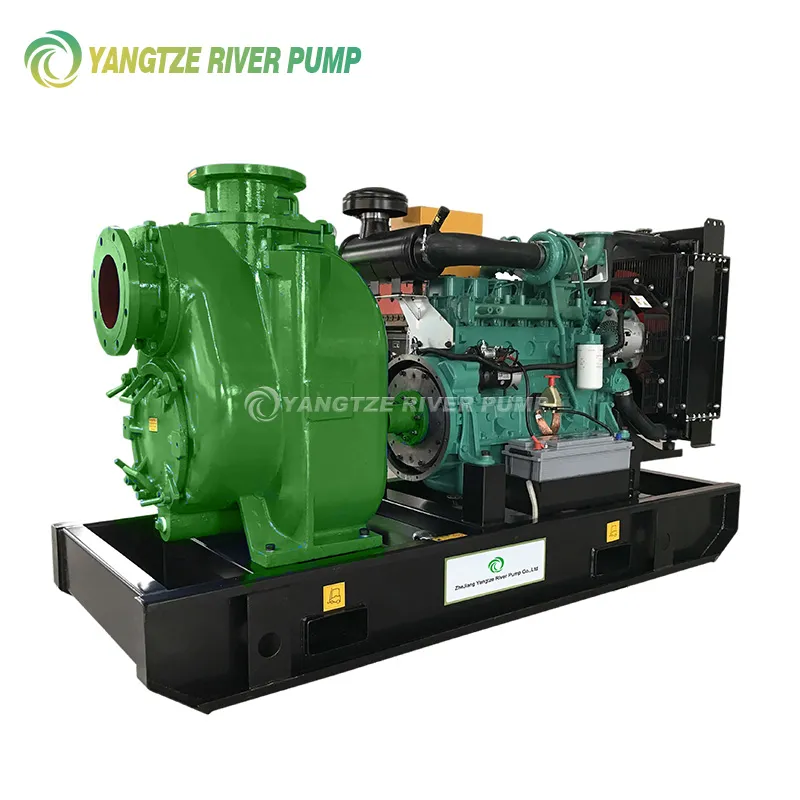 Bombas autocebantes diésel YZSP
-
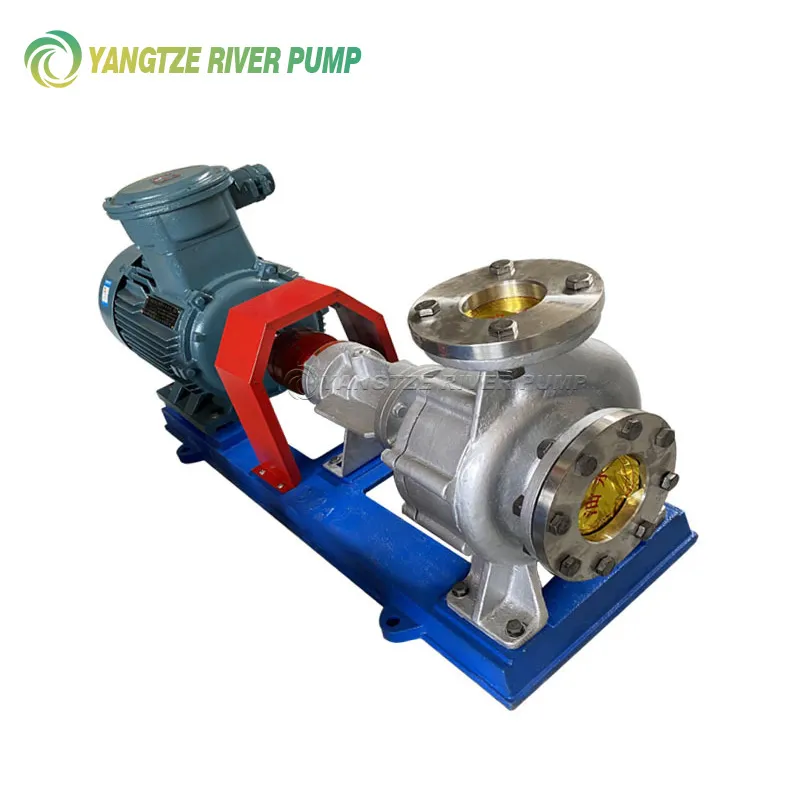 Bombas de aceite térmico RY
-
 Bombas de vacío de anillo líquido tipo 2EB
-
 Bombas magnéticas autocebantes de acero inoxidable ZCQ
-
 Bombas de engranajes internos de alta viscosidad NYP
-
 Bombas magnéticas de plástico CQF
-
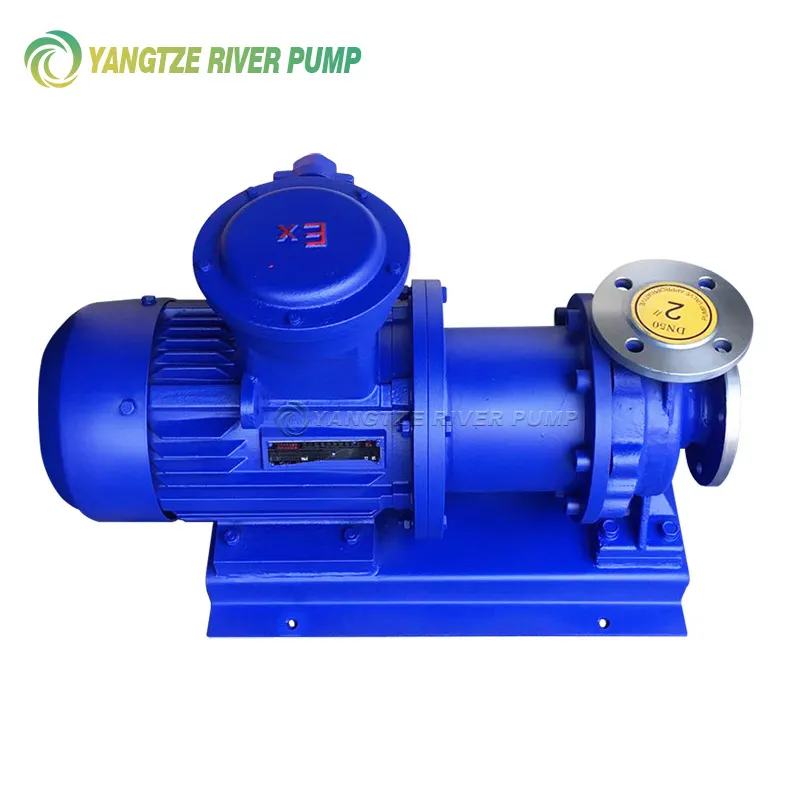 Bombas magnéticas de acero inoxidable CQB
-
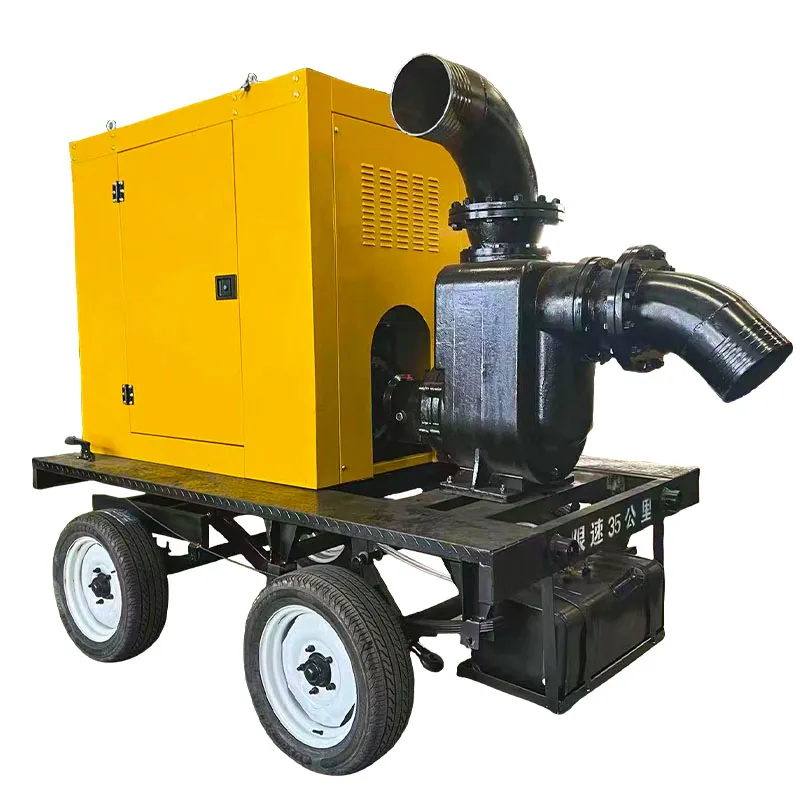 YZZW Bombas autocebantes diésel
-
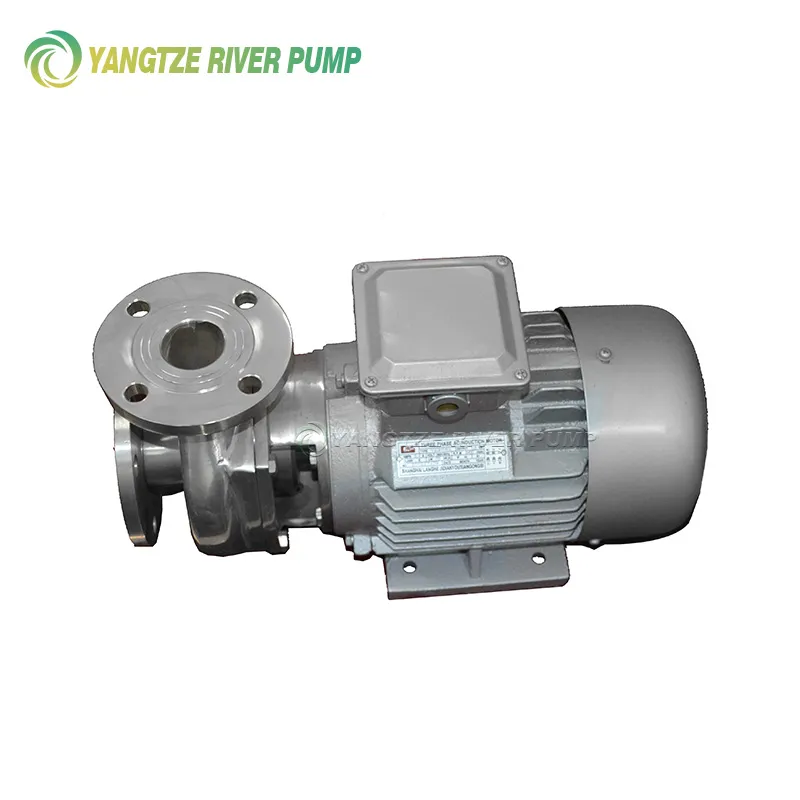 Bombas centrífugas de acero inoxidable resistentes a la corrosión SFB y SFBX
-
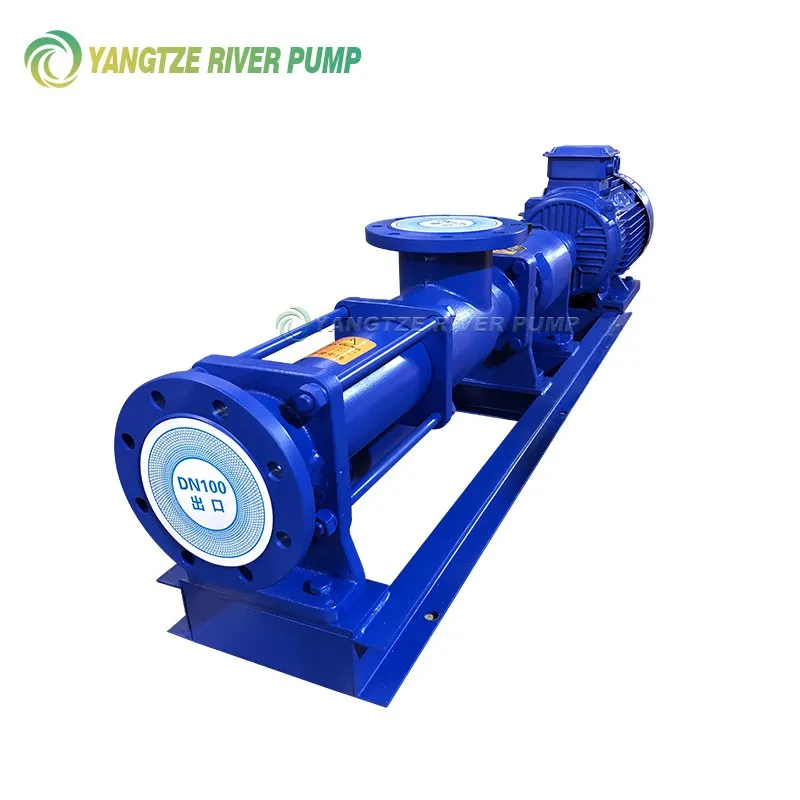 Bombas monotornillo tipo G
-
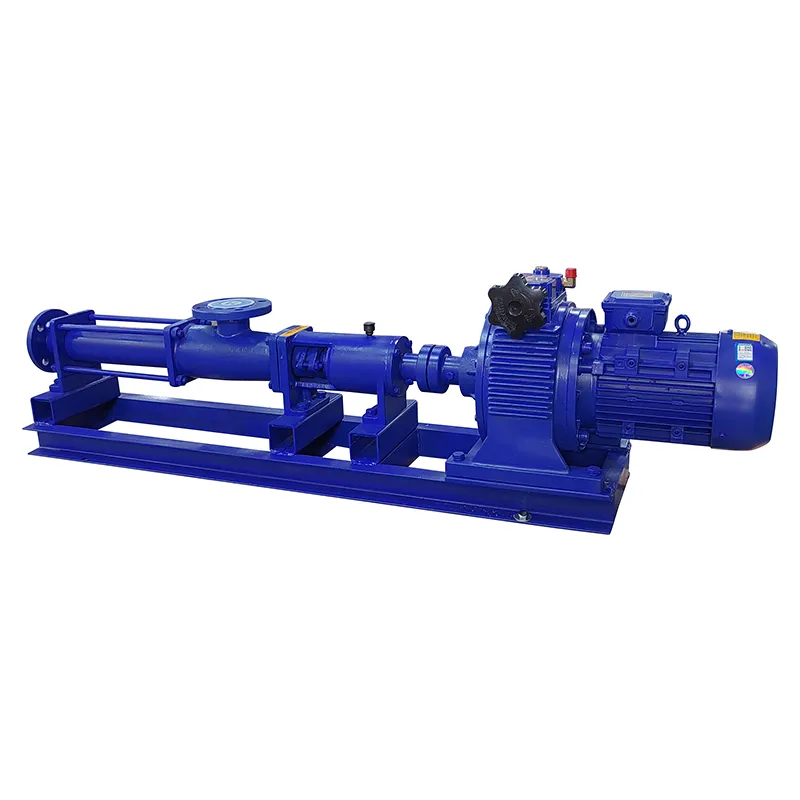 Bombas de tornillo infinitamente variables tipo G
-
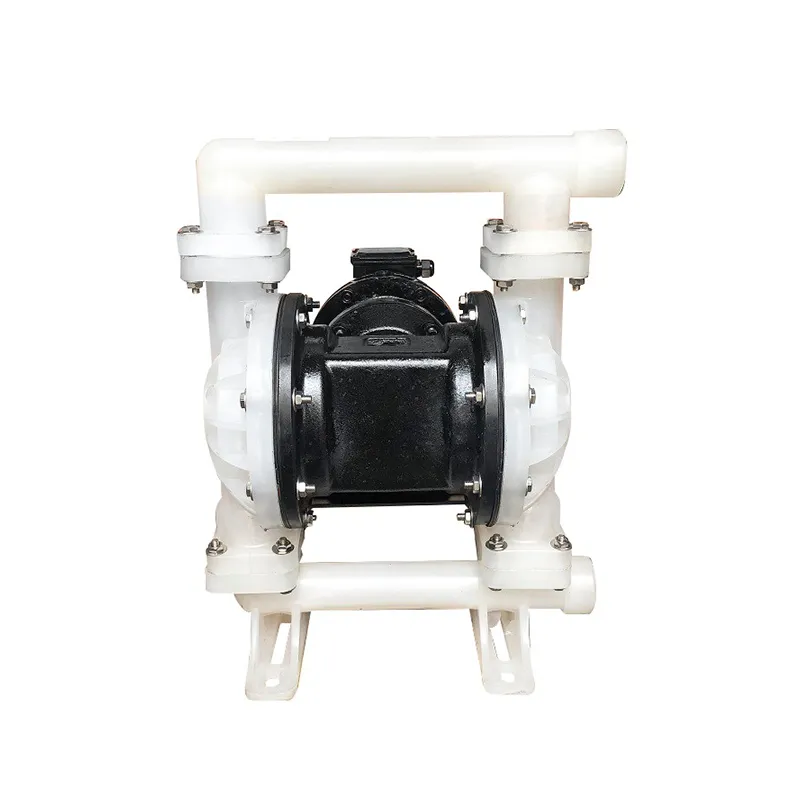 Bombas de diafragma eléctricas no metálicas DBY
Relacionadobuscar
Búsqueda relacionada- bomba de pozo sumergible 2 2 kW
- sección transversal de la bomba de pozo profundo
- Bombas para pozos profundos de acero inoxidable.
- bombas de aguas residuales industriales
- extracción por bomba centrífuga
- bomba de pozo profundo 40
- bombas centrífugas estándar
- potentes bombas para pozos profundos
- Bombas centrífugas de tubería horizontal de una sola etapa ISW
- bomba centrífuga 75 mm