








carcasa de bomba centrífuga
cuando hablan decarcasa de bomba centrífugaMucha gente piensa inmediatamente en un sencillo cuerpo de hierro fundido que contiene todo lo que hay en su interior. En realidad es mucho más complicado. He visto más de una vez cómo los sitios subestiman esta pieza y luego se sorprenden con vibraciones, sobrecalentamiento de los rodamientos o, peor aún, roturas del eje. Especialmente en entornos químicos donde el material del cárter se lleva al límite. En nuestras instalaciones de producción en Zhejiang Yangzijiang Pump Industry LLC, cientos de modificaciones han pasado por el banco de pruebas, y cada vez es el cárter el que dicta cuán "resistente" será la bomba. en condiciones específicas. Si está diseñado sin tener en cuenta cargas reales, espere problemas.
Diseño: lo que se esconde detrás del casting
Tomemos, por ejemplo, nuestras bombas para calderas multietapas. Allí hay mucha presión y el cárter no es sólo una carcasa. Debe distribuir uniformemente la tensión mecánica de todas las etapas; de lo contrario, con el tiempo aparecerán microgrietas en las áreas de unión de las bridas. Anteriormente, hacíamos cálculos solo para la presión estática, pero la práctica ha demostrado que los golpes de ariete y las pulsaciones producen cargas cíclicas, que las fórmulas estándar no siempre tienen en cuenta. Fue necesario modificar las nervaduras de refuerzo y el espesor de las paredes en zonas específicas.
El material es una historia diferente. Para el agua corriente utilizamos hierro fundido SCh20, pero para nuestras bombas químicas de plástico, que también producimos, el cárter es una estructura compuesta compleja hecha de polipropileno reforzado con fibra de vidrio. Llenar un formulario así sin estrés interno es un arte. Hubo casos en los que, durante el ciclo térmico (calentamiento del medio más enfriamiento), apareció una deformación y el rotor comenzó a tocarse. Tuvimos que cambiar la tecnología de fundición y enfriamiento de la fundición.
Otro matiz son los asientos de las unidades de rodamientos. Parecería que sería fácil perforar el agujero. Pero si no garantiza la alineación de estos lugares con una precisión de una fracción de milímetro a lo largo de todo el cárter, el eje funcionará desalineado. Particularmente crítico para bombas centrífugas lineales largas. En el stand medimos específicamente el descentramiento en varios puntos después del montaje. A veces, el problema no se resuelve ajustando, sino revisando el diseño del cárter en sí, agregando correas guía durante el proceso de fundición.
Condiciones térmicas y disipación de calor.
A menudo se olvida quecarcasa de bomba centrífuga- Este es también el radiador principal de las unidades de rodamientos. En las bombas autocebantes, por ejemplo, hay un calentamiento constante debido a la fricción en los sellos y a la cavitación durante la primera etapa de operación. Si el cárter es macizo, pero sin nervaduras ni canales para la convección natural del aire, la temperatura en la zona del cojinete puede aumentar hasta los 90 grados, incluso en ambientes fríos. Esto mata el lubricante. En estos casos añadimos unas aletas por fuera en la parte superior, pero de forma que no complique la limpieza.
En las bombas sumergibles la historia es diferente: el calor se elimina a través del líquido bombeado. Pero si la bomba funciona a menudo parcialmente sumergida o “seca”, el cárter en la parte de superficie se sobrecalienta. Hubo un pedido de drenaje: el cliente se quejaba de frecuentes fallos. Resultó que el cárter era un cilindro liso. Agregamos nervaduras longitudinales a lo largo, lo que simultáneamente fortaleció la estructura y aumentó el área de transferencia de calor: el número de fallas disminuyó.
Las bombas magnéticas (también las producimos) son en general interesantes. Allí, dentro del cárter, se calienta debido a las corrientes parásitas en el manguito. Si el cárter está hecho de acero al carbono ordinario, se convierte en una pantalla y se calienta. Para algunos modelos, fue necesario cambiar a acero inoxidable con baja permeabilidad magnética y adelgazar las paredes en la zona del acoplamiento magnético para mejorar la disipación del calor al medio ambiente. Esta es una solución no obvia que llegó después de varios lanzamientos fallidos.
Vibroacústica: bomba silenciosa - cárter correcto
El ruido y la vibración a menudo no provienen del rotor, sino de la resonancia de la carcasa. El cárter, especialmente en las bombas de voluta de una etapa, actúa como cámara de sonido. Recuerdo un proyecto para una fábrica de alimentos donde había estrictos requisitos de ruido. El cárter de hierro fundido estándar transmitía fuertes pulsaciones de presión. La solución no fue aumentar la masa, sino cambiar la geometría interna de los refuerzos. Los hicimos asimétricos y agregamos almohadillas amortiguadoras donde se unen al marco. No es según las reglas, pero funcionó.
Otro punto son las patas de montaje. Están fundidos junto con el cárter. Si su ubicación o sección transversal es incorrecta, todas las vibraciones se transmiten a la base. Una vez tuve que rehacer el equipo de una bomba de diafragma, porque cuando funcionaba a ciertas velocidades, surgía tal vibración que los pernos se desenroscaban. Resultó que las patas eran demasiado rígidas y no amortiguaban las vibraciones. Les agregamos un poco de flexibilidad debido a la forma: el problema desapareció.
Para bombas que funcionan en modo variable (por ejemplo, en sistemas de suministro de agua con regulación de frecuencia), todo el espectro de frecuencia es importante. El cárter debe ser “discordante” para que ningún armónico coincida con la frecuencia natural de la estructura. Esto se comprueba mediante el método de prueba. En nuestro banco de pruebas en Zhejiang Yangzijiang Pumping Industry Co., Ltd., hacemos funcionar bombas específicamente en diferentes modos, tomando vibrogramas. A menudo, un poco de cosmética, como refuerzo adicional para el cuerpo, cambia radicalmente el panorama.
Interacción con otros componentes: instalación y mantenimiento.
El diseño del cárter determina qué tan conveniente será el mantenimiento de la bomba. Por ejemplo, en nuestras bombas multietapa inicialmente hicimos que el conector del cárter fuera horizontal. Pero para sustituir el rotor fue necesario desmontar todos los accesorios de aspiración y presión. Cambiamos a un diseño modular con secciones separadas: el cárter se ha vuelto más difícil de fabricar, pero reemplazar la parte de flujo ahora lleva tres veces menos tiempo. Los clientes que realizan el mantenimiento del equipo ellos mismos lo aprecian.
Los agujeros para drenaje y ventilación son algo pequeño, pero fundamental. Si faltan o están mal ubicados, en las cavidades del cárter se acumula condensación o residuos de un ambiente agresivo. Para las bombas químicas esto es la muerte. Colocamos siempre los racores de drenaje en el punto más bajo, y los de ventilación, por el contrario, en la parte superior, con roscas para tapón o tubo de evacuación de vapores. Esto se convirtió en estándar después de que un cliente tuvo una mala experiencia con la corrosión del eje dentro del cárter.
Plano base. Parecería elemental. ¿Pero si al fundir el cárter éste “conduce”? (y esto sucede cuando la fundición se enfría de manera desigual), entonces la bomba está torcida sobre el marco y la carga sobre el eje es desigual. En producción, comprobamos este plano en una placa especial con un indicador incluso antes de iniciar el mecanizado. Rechazamos si la desviación es mayor que la tolerancia. Es mejor perder la pieza fundida que tener que afrontar posteriormente una reclamación de garantía debido a un fallo del rodamiento.
Materiales y medios específicos
Para condiciones estándar: hierro fundido, y no hay preguntas. Pero para agua de mar o ambientes con cloruros, incluso el acero inoxidable AISI 304 puede no ser adecuado. El cárter fabricado con él comenzará a sufrir corrosión en las grietas, especialmente en las áreas de sellado y debajo de las juntas. Para estos casos ofrecemos cárteres fabricados en acero dúplex o con revestimiento interior. Pero aquí es importante entender: el recubrimiento (por ejemplo, revestimiento fluoroplástico) no dura para siempre. Durante los ciclos térmicos puede desprenderse. A veces es más confiable fabricar todo el cárter con una aleación costosa, pero esto es para aplicaciones específicas y críticas.
Los cárteres de plástico para bombas químicas son nuestra línea separada. Polipropileno, PVDF. El principal problema es la fluencia del material bajo carga y la radiación UV si la bomba está al aire libre. El cárter puede deformarse ligeramente con el tiempo, alterando la alineación. Por ello, en este tipo de estructuras siempre instalamos refuerzos más potentes y recomendamos a los clientes comprobar periódicamente los huecos, especialmente después de largos periodos de inactividad o de trabajo en ambientes calurosos.
Una experiencia interesante fue con los cárteres de bombas que bombean suspensiones abrasivas (por ejemplo, lodos). El desgaste desde el interior fue mínimo ya que el flujo pasa a través del impulsor. Pero la vibración del flujo desigual y los impactos de partículas provocaron grietas por fatiga en las zonas de transición desde la voluta a la cámara del conjunto de rodamientos. Reforzamos estos lugares cambiando la configuración del casting, agregando transiciones suaves en lugar de esquinas afiladas. Esto aumentó significativamente el recurso.
Pensamientos finales: el cárter como sistema
Entonces,carcasa de bomba centrífuga- Esto no es un caparazón, sino un sistema funcional y de soporte completo. Su diseño es siempre un compromiso entre resistencia, peso, disipación de calor, capacidad de fabricación y coste. En Zhejiang Yangzijiang Pumping Industry Co., Ltd. hemos pasado de copiar diseños estándar a adaptarlos profundamente a las condiciones reales de los clientes. Es por eso que nuestras ocho líneas de producción, desde I+D hasta pruebas, prestan tanta atención a un detalle aparentemente tan simple. Porque de ello depende si la bomba funcionará durante los años necesarios o fallará en el momento más inoportuno. Y esta experiencia no se puede comprar en un libro de texto: se adquiere a través de docenas o incluso cientos de proyectos completados y, no menos importante, analizando los fracasos.
correspondienteproductos
Productos relacionados

Mejor vendidoproductos
Productos más vendidos-
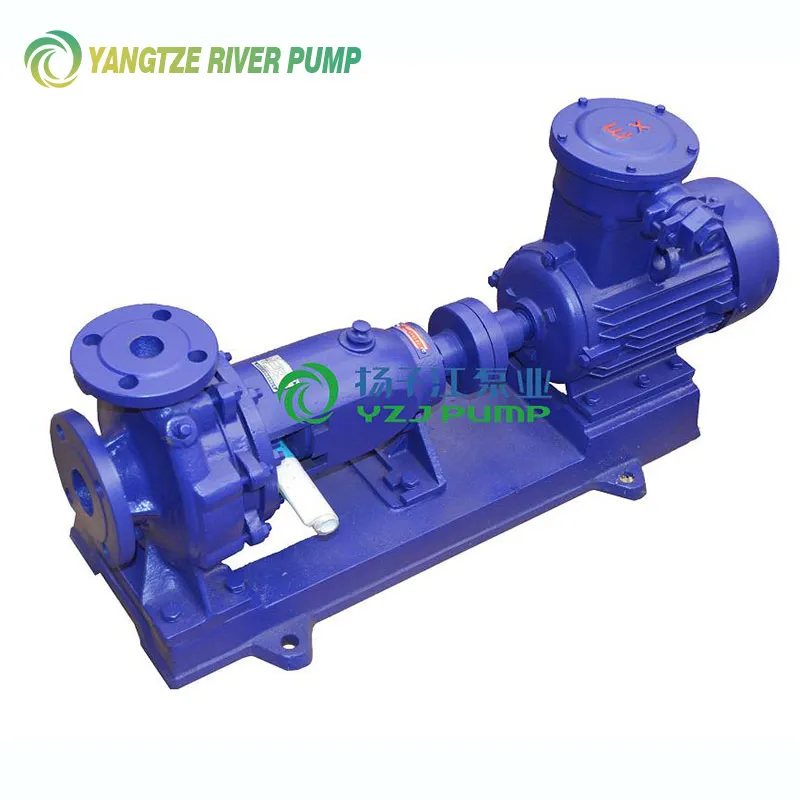 Bombas centrífugas químicas horizontales tipos IS e IR
-
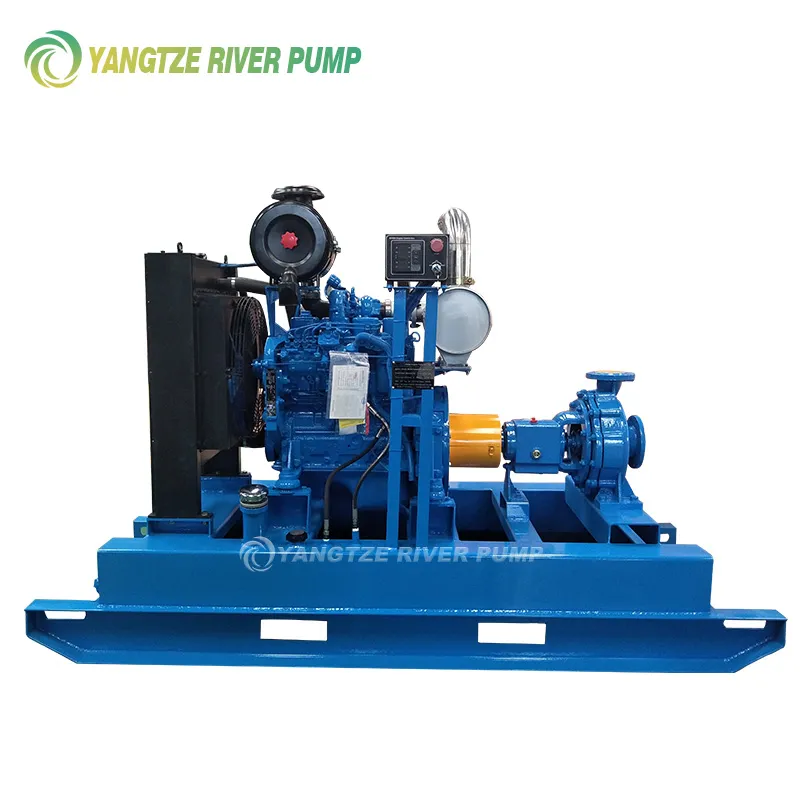 Bombas centrífugas diésel de una etapa YZIS
-
 Bombas centrífugas verticales multicelulares de acero inoxidable (serie ligera) CDL y CDLF
-
 Bombas contra incendios inteligentes diésel XBC
-
 Bombas centrífugas verticales de tubería de una etapa ISG e IHG
-
 Bombas de proceso petroquímico API 610 YZA
-
 Bombas de tornillo infinitamente variables tipo G
-
 Bombas de pozo tipo QJ
-
 Bombas de vacío de anillo líquido tipo SKA y 2BV
-
 Bombas de diafragma accionadas por aire no metálicas QBK
-
 Bombas verticales antiobstrucción para aguas residuales LW
-
 Bombas dosificadoras de émbolo tipo DZ-X
Relacionadobuscar
Búsqueda relacionada- bomba centrífuga 5.5
- bomba de pozo profundo grande
- bomba de tornillo de laboratorio
- bombas rotativas de desplazamiento positivo
- equipos de bombas para pozos profundos
- Bomba de eje largo
- bomba de doble diafragma
- bomba centrífuga para aceite
- Bombas contra incendios inteligentes diésel
- bombas de lubricación de engranajes