








fabricantes de bombas centrífugas
cuando hablan defabricantes de bombas centrífugas, muchos imaginan inmediatamente enormes talleres CNC y catálogos confeccionados. Pero, en realidad, la clave a menudo no es moler el impulsor según GOST, sino comprender cómo se comportará este impulsor en una solución específica de sulfato de sodio después de seis meses de funcionamiento. O por qué una bomba, idealmente calculada según el sistema hidráulico, produce un 15% menos de presión en el sitio debido a una viscosidad no contabilizada. Son estos errores que no están escritos en las especificaciones sobre los que me gustaría especular.
Del trefilado al metal: donde se pierde eficiencia
Tomemos el momento que parece más sencillo: la fabricación de una salida en espiral. muchosfabricantes de bombas centrífugascompran carcasas de fundición, y esto es lógico. Pero cuando en Zhejiang Yangzijiang Pump Industry Co., Ltd., basándonos en nuestra experiencia, cambiamos a carcasas de láminas soldadas para una serie de bombas centrífugas lineales, nos encontramos con algo que no era obvio. La superficie fundida en el interior, incluso después del procesamiento, tiene microrugosidades que, a altas velocidades, provocan pérdidas hidráulicas adicionales. Un cuerpo soldado, si está correctamente soldado y la junta está pulida, proporciona una ganancia de eficiencia del 2-3% en agua. Pero tan pronto como se cambia a un medio abrasivo, estas mismas paredes pulidas comienzan a desgastarse más rápido que las fundidas. Tienes que elegir: eficiencia o recurso. No existe una respuesta universal; cada vez lo consideramos según la tarea.
Pero las bombas multietapa son una historia completamente diferente. Allí, además de la hidráulica, el montaje del paquete es fundamental. La más mínima desalineación de la paleta guía – y el rotor comienza a “jugar”, no inmediatamente, sino después de alcanzar la temperatura de funcionamiento. Pasamos mucho tiempo detectando uno de esos problemas en el banco de pruebas: la bomba estaba pasando pruebas de aceptación y, después de una hora de funcionamiento, la vibración aumentó lentamente. Resultó que el material de la carrocería y los casquillos tenía diferentes coeficientes de expansión térmica. Tuvimos que seleccionar pares de materiales e introducir correcciones de temperatura durante el montaje. Por supuesto, no se puede escribir sobre esto en catálogos, pero para el trabajo real se necesitan conocimientos.
O sobre las pruebas. Mucha gente piensa que, dado que hay un banco de pruebas, significa que todas las bombas funcionan bajo carga. De hecho, probar al 100% cada unidad supone una enorme inversión de tiempo y recursos, especialmente para modelos grandes. Más a menudo se realizan inspecciones o pruebas aleatorias del agua, aunque el cliente utiliza una bomba para bombear, por ejemplo, melaza. Por lo tanto, en nuestra empresa hemos tomado el camino de crear circuitos de prueba separados para medios típicos: glicol, aceite, álcalis débiles. Esto le permite evitar adivinanzas a partir de las tablas de conversión de viscosidad, pero proporciona al cliente datos ya verificados para su tarea específica. Esto es más caro, pero reduce en gran medida el número de reclamaciones tras el lanzamiento.
Materiales: no sólo acero inoxidable y hierro fundido
Conjunto estándar: hierro fundido, acero 20, acero inoxidable AISI 304/316. Mucha gente tiene esta lista.fabricantes de bombas centrífugasy termina. Pero en la industria química esto es catastróficamente pequeño. Por ejemplo, utilizamos activamente acero dúplex y Hastelloy para entornos especialmente agresivos. Pero el principal obstáculo no son los metales, sino los plásticos. Nuestro taller de bombas químicas de plástico se enfrenta constantemente a cosas paradójicas.
El PP (polipropileno) resiste bien muchos ácidos, pero es resistente a los golpes mecánicos y, lo que es más importante, a algunos disolventes orgánicos que provocan grietas por tensión. Una vez, un cliente encargó una bomba de PP para bombear ácido clorhídrico mezclado con cloruro de metileno. Por separado, el material podría soportar ambos. Pero después de tres meses, el cuerpo desarrolló microfisuras en la mezcla. Tuvimos que convertirlo urgentemente a PVDF, aunque inicialmente costaba 2,5 veces más. Ahora siempre aclaramos la composición completa del medio, incluidas incluso las trazas de impurezas.
Otro punto son los sellos. El EPDM o Viton estándar es adecuado para el 80% de los casos, pero no para todos. Por ejemplo, cuando se bombean soluciones calientes de peróxido de hidrógeno, algunos elastómeros catalizan la descomposición. Tuve que buscar composiciones especiales a base de PTFE. Esto es una pequeña cosa, pero si se pasa por alto, la bomba puede fallar no por corrosión, sino por un sello dañado, lo que el cliente percibirá como un defecto general.
Logística y montaje en obra: desafíos ocultos
Las bombas grandes, especialmente las de alta presión de varias etapas, a menudo se suministran desmontadas: carcasa, rotor y paletas guía por separado. Y aquí es donde comienza la diversión. Hay instrucciones de instalación, pero no tienen en cuenta que es posible que el sitio no tenga un área de montaje nivelada o la llave dinamométrica requerida.
Se presentó un caso con el suministro de bombas centrífugas lineales para un sistema de riego. Llegaron las bombas y en el lugar resultó que los pernos de cimentación estaban colocados con una desviación de 5 mm respecto a los datos de nuestro pasaporte. Los instaladores comenzaron a “esperar” que la bomba estuviera levantada, lo que provocó una desalineación. Al arrancar, inmediatamente se escuchó una fuerte vibración. Tuvo que venir un especialista, desmontar y colocar nuevas losas de anclaje. Ahora, en la documentación de unidades grandes, establecemos en hoja aparte los requisitos para la preparación de la cimentación con tolerancias, y para proyectos críticos ofrecemos la visita de nuestro ingeniero para aceptar el sitio antes de la entrega del equipo. Esto añade trabajo, pero asegura contra pérdidas mucho mayores.
Las bombas magnéticas tienen sus propias particularidades. El diseño sin sello es una ventaja, pero requiere una alineación perfecta del accionamiento y los imanes accionados. Durante el transporte, un golpe o una caída pueden desalojar la funda interior y la bomba no arrancará o se sobrecalentará. Por eso, los empaquetamos en contenedores especiales con el eje asegurado, y en el pasaporte escribimos en letra grande: "Antes de la instalación, verifique manualmente la libre rotación del rotor". Parecería obvio, pero en la práctica esta comprobación se pasa por alto en la mitad de los casos.
Servicio como parte de la producción.
A menudo se cree que el trabajofabricante de bombas centrífugastermina con el envío. De hecho, es el período posventa el que proporciona la información más valiosa para finalizar el diseño. En Zhejiang Yangzijiang Pumping Industry LLC, nuestros departamentos de servicio e I+D se encuentran en la misma oficina, y esto no es una coincidencia.
Por ejemplo, las estadísticas de fallas de las bombas autocebantes han demostrado que la mayoría de los problemas no están relacionados con la parte mecánica, sino con la ventilación o la pérdida de cebado después de un largo período de inactividad. Esto ha llevado a modificaciones en el diseño de la cámara hidráulica y a la recomendación de instalar un determinado tipo de válvulas de retención, aunque no estén incluidas en la configuración básica. Esta recomendación ahora se ha convertido en estándar para proyectos con niveles inestables en el tanque receptor.
Otro ejemplo son las bombas sumergibles para pozos. Según nuestros datos, uno de cada cinco casos de garantía se produce sobrecalentamiento debido al funcionamiento en seco. o a un nivel reducido. Hay sensores de nivel, pero a menudo están desactivados o ignorados. Comenzamos a ofrecer como opción una protección térmica integrada en el devanado del motor, que corta la alimentación cuando la temperatura se vuelve crítica, incluso si la automatización externa no funcionaba. Esta sencilla solución, nacida del análisis de fallos, aumentó significativamente la fiabilidad a los ojos de los clientes.
En lugar de una conclusión: sobre confianza y detalles
Entonces, ¿qué significa todo esto? que serfabricante de bombas centrífugas– No se trata simplemente de tener ocho líneas de producción, como por ejemplo en nuestra empresa. Esto significa lidiar constantemente con condiciones no ideales, datos de clientes incompletos y limitaciones físicas de los materiales. La experiencia más valiosa es la experiencia de fracasos, propios o de tus compañeros de mercado.
Por lo tanto, ahora, cuando nos llega una solicitud, intentamos averiguar lo más posible: no solo los parámetros del medio, sino también la naturaleza de su suministro (constante, pulsado), la presencia de golpe de ariete en el sistema y las calificaciones del personal operativo. A veces, después de una conversación de este tipo, es más rentable para el cliente ofrecer no una bomba centrífuga, sino, digamos, una bomba de diafragma, aunque para nosotros esto significa un monto de contrato menor. Pero a la larga, esta actitud crea una reputación que la publicidad no puede comprar.
Es sobre estos detalles, sobre la voluntad de sumergirse en el problema del cliente, y no simplemente vender una unidad de un catálogo, que se construye la producción real. Las máquinas y las líneas son importantes, pero son sólo una herramienta. Lo principal es comprender lo que sucede dentro de la bomba, no en agua ideal en un soporte, sino en agua real, a menudo "sucia". y la cambiante cadena tecnológica del cliente. Esto es por lo que nos esforzamos.
correspondienteproductos
Productos relacionados

Mejor vendidoproductos
Productos más vendidos-
 Bombas de diafragma eléctricas no metálicas DBY
-
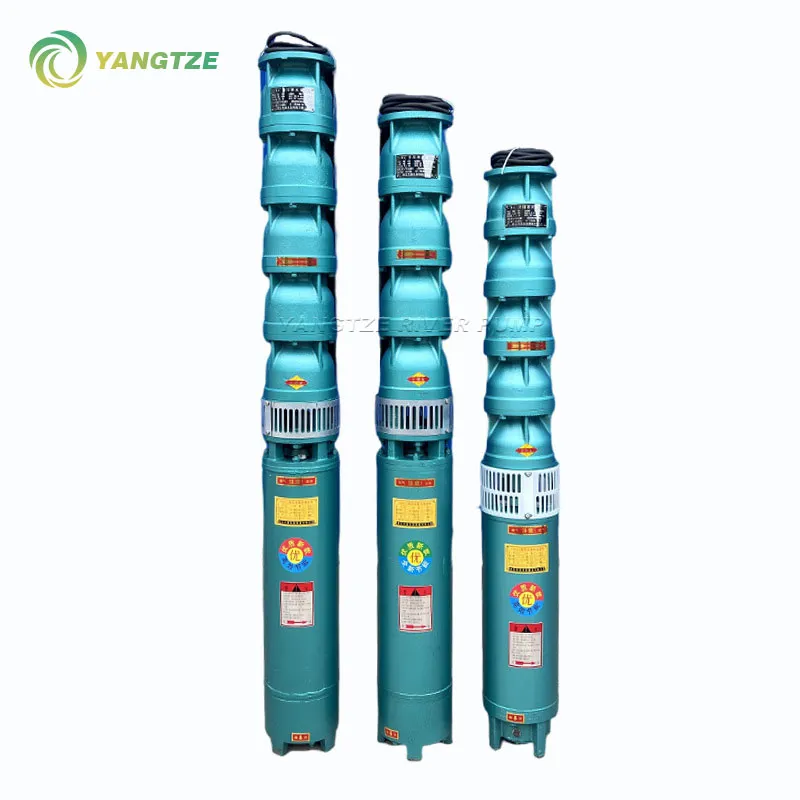 Bombas de pozo tipo QJ
-
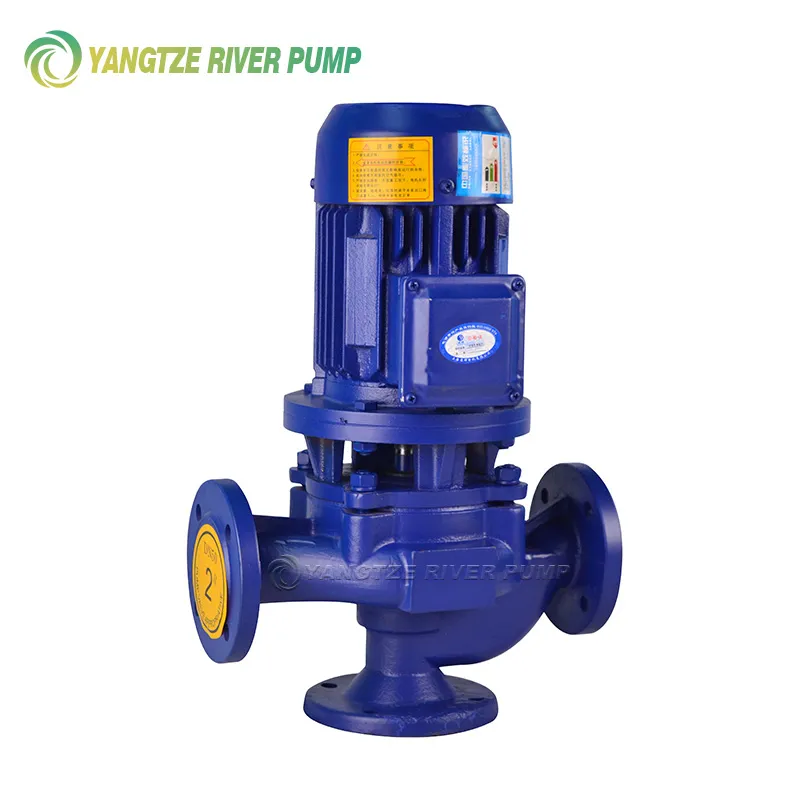 Bombas de aguas residuales para tuberías GW
-
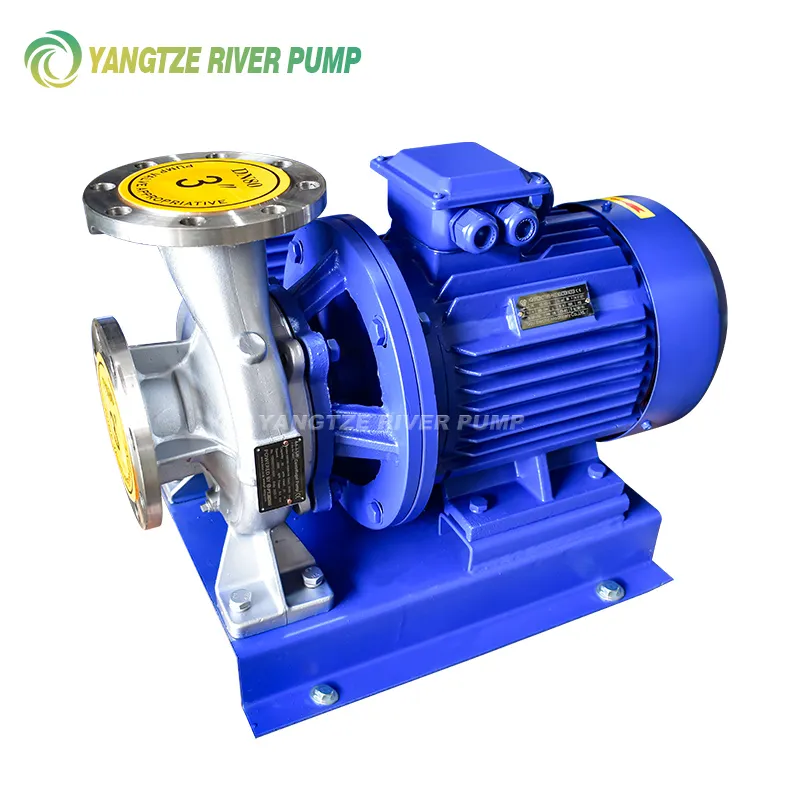 Bombas centrífugas de tubería horizontal de una etapa ISW e ISWH
-
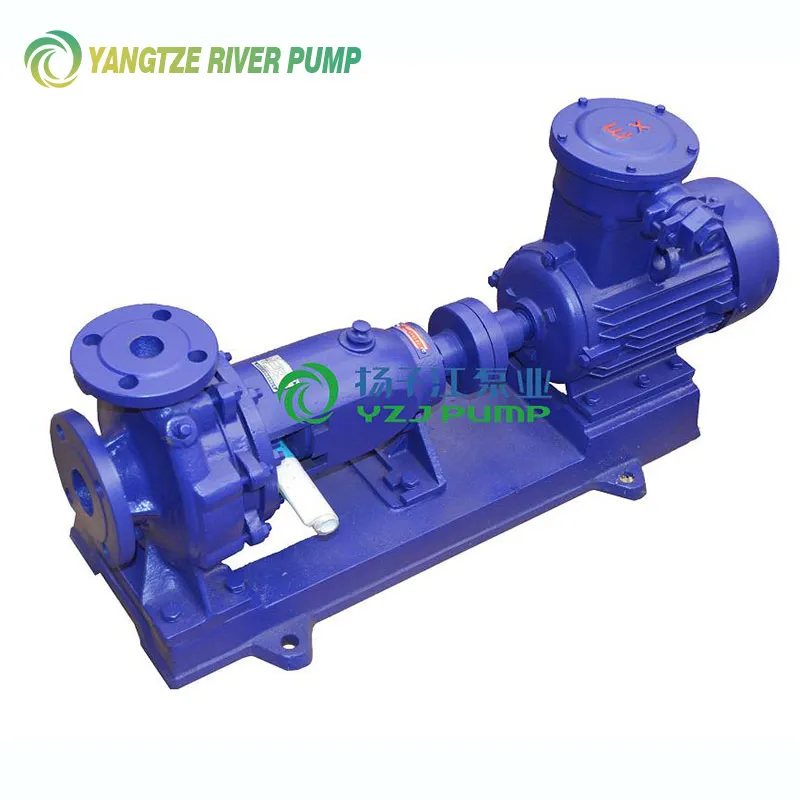 Bombas centrífugas químicas horizontales tipos IS e IR
-
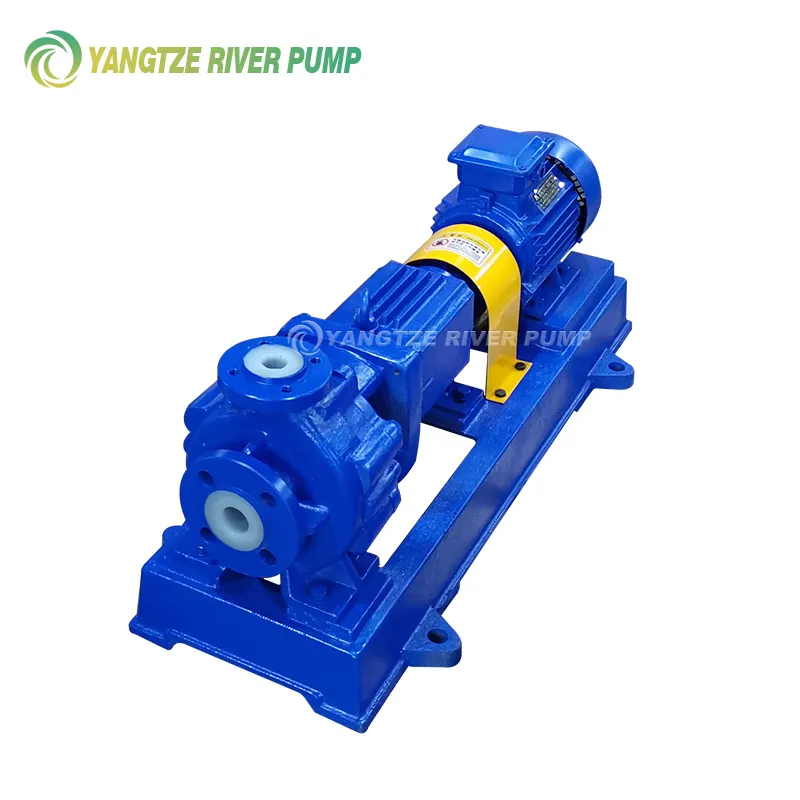 Bombas centrífugas químicas IHF PTFE
-
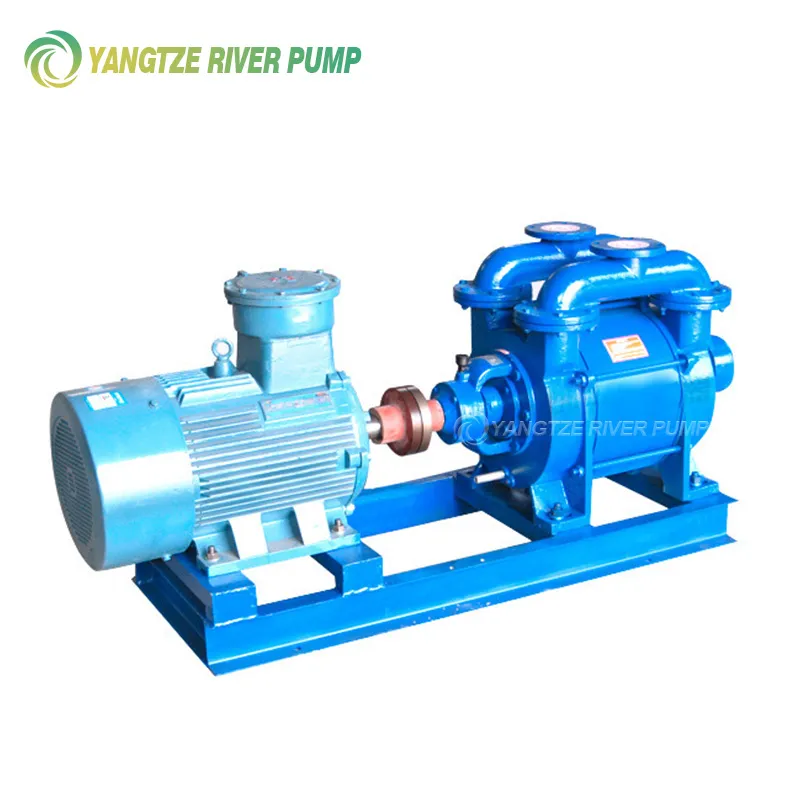 Bombas de vacío de anillo líquido tipo SK
-
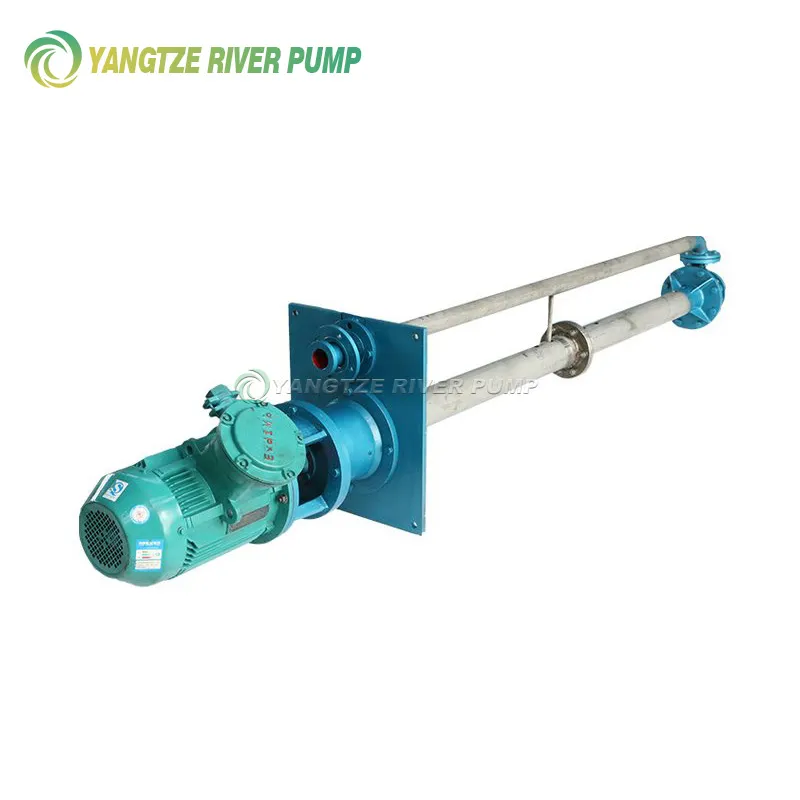 Bombas químicas sumergibles FY
-
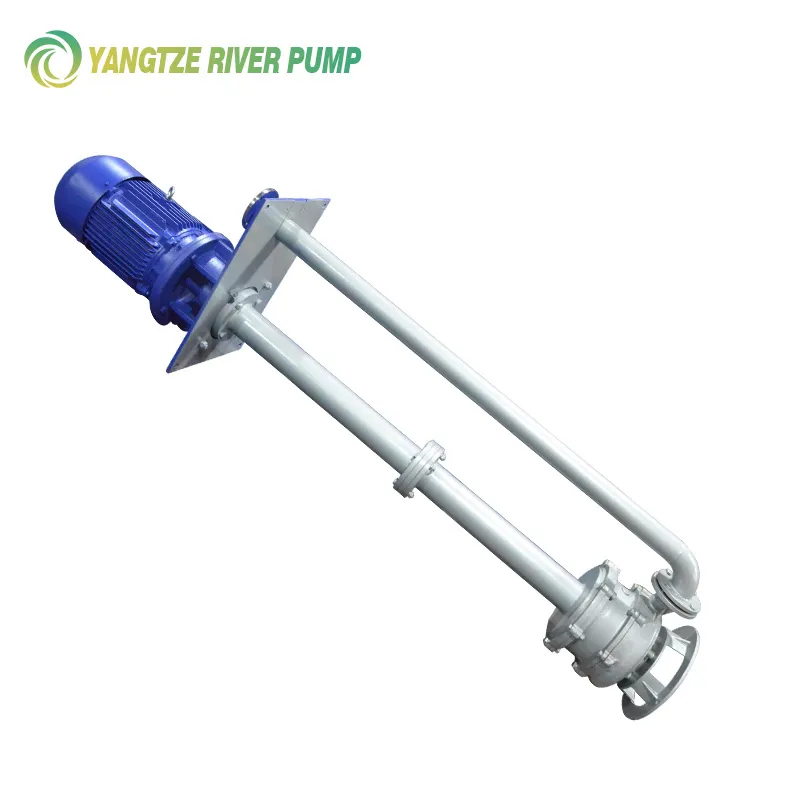 Bombas sumergibles verticales para aguas residuales YW
-
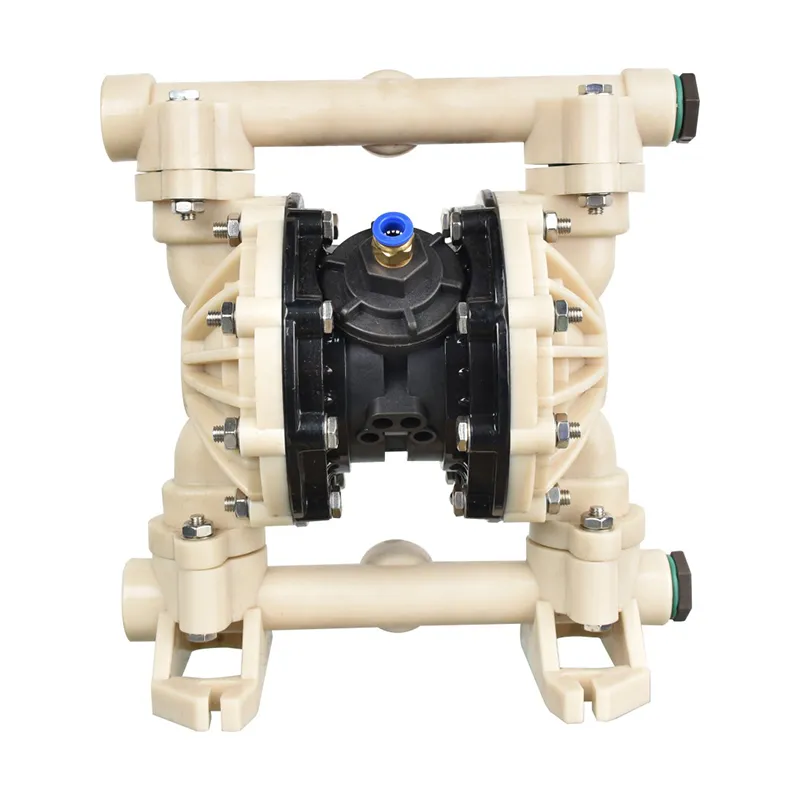 Bombas de diafragma accionadas por aire no metálicas QBK
-
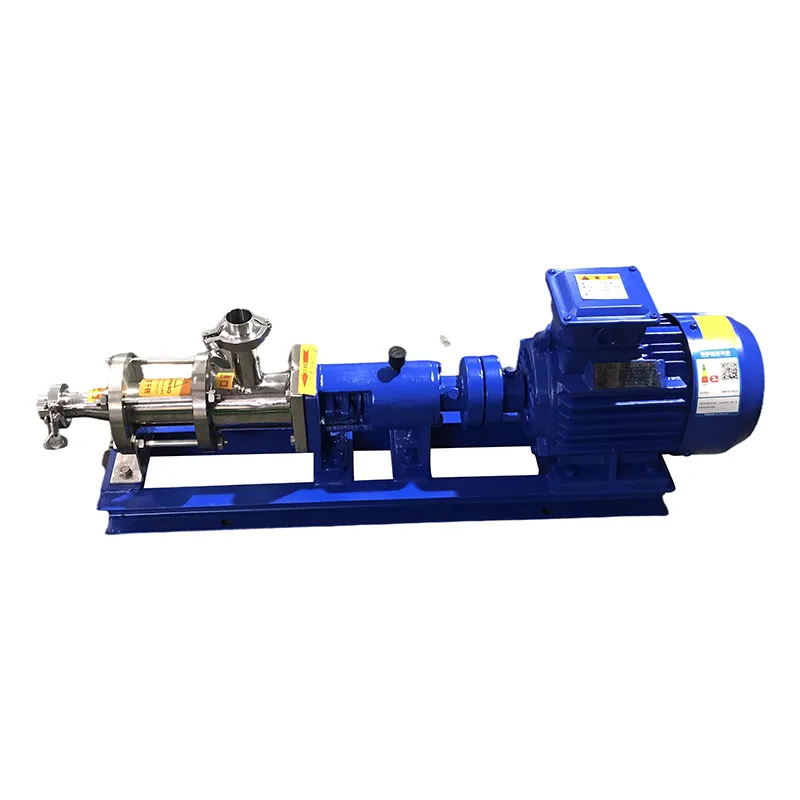 Bombas de tornillo sanitarias tipo GF
-
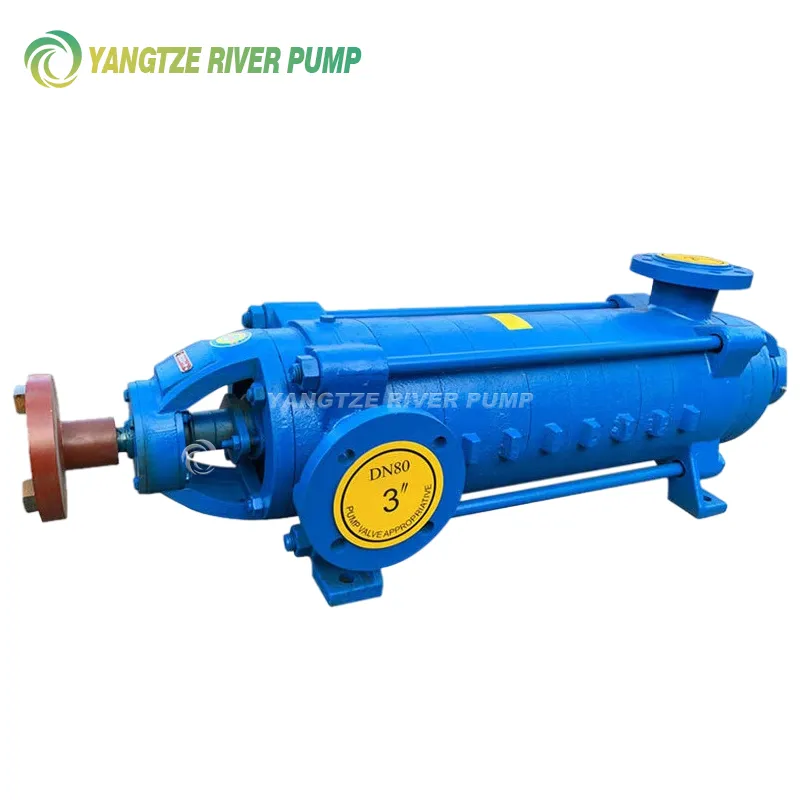 Bombas centrífugas multietapas horizontales tipo D