








conjunto de bomba centrífuga
cuando hablan deconjunto de bomba centrífugaMuchas personas se imaginan inmediatamente simplemente atornillando la carcasa y el rodete. De hecho, se trata de toda una cadena de decisiones, donde cada paso afecta al recurso final. El error más común es subestimar la preparación de la cama y la alineación del eje. Vi cómo, después de un mes de funcionamiento, una nueva bomba comenzó a “cantar” en un sitio. — resultó que durante el montaje no comprobaron el descentramiento del eje después de asentar la rueda, pensaron que como los rodamientos eran nuevos, todo encajaría solo. No se levantó.
La preparación ya es la mitad del montaje.
En Zhejiang Yangzijiang Pumping Industry Co., Ltd., cada línea tiene su propia tarjeta de control. Pero siempre reviso personalmente las cosas básicas: el estado de los asientos de los cojinetes en la carcasa, la ausencia de muescas en el eje. Esto es especialmente crítico en los modelos de varias etapas: allí el eje es más largo y, si hay incluso una ligera desviación en el medio, se garantiza la vibración después del montaje. El instrumento es su propio micrómetro y reloj indicador de eficacia probada. Sin ellos es como no tener manos.
Antes de comenzar, dispongo todos los componentes en orden de instalación. Parece poca cosa, pero cuando montas una bomba de 10 etapas, buscas ese mismo casquillo espaciador... el tiempo se acaba. En la práctica: para nuestras bombas centrífugas lineales, es importante rechazar inmediatamente los anillos de sellado ante el menor riesgo: durante una prueba de funcionamiento bajo presión, tendrán fugas y habrá que desmontar todo nuevamente.
Limpieza. Las piezas parecen estar limpias desde la producción. Pero el polvo de metal y las pequeñas virutas están en todas partes. Especialmente en las ranuras para los anillos de retención. Lo soplo con aire comprimido y luego lo limpio con un paño sin pelusa. Si no se hace esto, el abrasivo entrará en la parte hidráulica o, peor aún, en el conjunto del cojinete. Ya hubo un caso al montar una bomba autocebante: se atascó después de 50 horas. Lo desmontamos: había signos de desgaste en el aceite por ese mismo polvo.
Componentes clave: eje e sistema hidráulico
El conjunto del eje es el corazón del proceso. Aquí no hay prisa. El impulsor encaja en el eje, normalmente con un ajuste de interferencia. Caliente la rueda y presiónela con cuidado. Es importante asegurarse de que el asiento encaje completamente en el hombro, sin deformarse. Compruebo el descentramiento a lo largo del diámetro exterior de la rueda con un indicador; tenemos una tolerancia estricta, no más de 0,05 mm. Si es más, lo eliminaremos y buscaremos el motivo. A veces, el problema estaba en el eje mismo y había un pequeño desgaste en el orificio de la rueda.
Lo siguiente es la instalación de casquillos y sellos protectores. Para bombas químicas, donde el ambiente es agresivo, se presta especial atención al material. Tenemos bombas químicas de plástico en nuestro surtido, tienen sus propios matices: el polipropileno o PVDF pueden "hundirse" cuando se aprietan, por lo que el par de apriete de las tuercas se realiza estrictamente de acuerdo con la hoja de datos, utilizando una llave dinamométrica. Si aprieta demasiado, la brida se agrietará; si no lo aprieta, goteará.
Sello. El sello mecánico es la parte más caprichosa. Las superficies de los anillos deben estar perfectamente limpias. Utilizo únicamente lubricante recomendado por el fabricante de MU. Una vez probé uno de silicona universal: cuando entró en contacto con agua caliente, se polimerizó y el sello se atascó al primer inicio. Una lección para la vida. Ahora sólo pasta especial para TM.
Montaje de carcasa y alineación final.
Instalación del rotor ensamblado en la carcasa. Lo principal aquí es no tocar las paletas de las ruedas en el difusor o en la parte de la carrocería. Los espacios libres son pequeños, especialmente en bombas multietapa. Lo pongo en marcha con cuidado y giro el eje con la mano; la rotación debe ser absolutamente libre, sin frotar. Si sientes la más mínima resistencia, detente. Lo saco y veo dónde está el rastro. Lo más frecuente es que el problema sea la deformación de la junta o el desplazamiento de la junta tórica.
Atornillando el cuerpo con tornillos. Lo aprieto en forma transversal, gradualmente, según el patrón. Una distorsión brusca de la brida y la junta no se comprimirán uniformemente y tendrán fugas. Después del preapriete, vuelvo a girar el eje. A veces, debido a la tensión en la carcasa, el eje puede "atascarse". Si todo está en orden, acerco el momento al pasaporte.
La etapa final es la instalación sobre una placa o marco y la alineación con un variador. Esto a menudo se descuida, diciendo que la bomba está bien ensamblada y luego la vibración proviene del motor. Utilizo una máquina de centrado láser. Las tolerancias de paralelismo y desplazamiento angular están dentro de 0,05 mm. Particularmente importante para bombas sumergibles potentes en un módulo ensamblado. Mal alineado: vibración, desgaste del acoplamiento, falla del rodamiento después de unos pocos cientos de horas.
Pruebas como resultado del trabajo.
La bomba ensamblada se envía al banco de pruebas. En nuestro sitio web https://www.yangtzeriverpump.ru puede ver cómo se ve: una línea completa con control de parámetros. Pero para mí la clave no es sólo tomar las características según el pasaporte (presión, flujo), sino escuchar y sentir la unidad. Los primeros minutos del lanzamiento son los más reveladores.
Escucho las unidades de rodamientos: no debería haber aullidos ni golpes de alta frecuencia. Miro las lecturas del sensor de vibración. Si la vibración aumenta al aumentar las rpm y no permanece estable, esto es una señal de alerta. Posible desequilibrio del rotor o desalineación residual. Una vez, mientras probaba una bomba magnética, se escuchó una vibración extraña a cierta frecuencia. Resultó que el desequilibrio no fue causado por el impulsor en sí, sino por la magnetización del eje después del montaje; fue necesario desmagnetizarlo antes de la instalación.
Compruebo la calefacción. La carcasa del cojinete debe estar tibia, pero no caliente. El calentamiento repentino indica un apriete excesivo o falta de lubricación. Después de media hora de funcionamiento en modo nominal, lo detengo, lo dejo enfriar y luego reviso todas las conexiones desmontables en busca de fugas. A menudo, una microfuga aparece sólo después de un ciclo térmico.
Errores que te enseñan mucho
Te contaré una mala experiencia al montar una bomba de diafragma, aunque los principios son generales. Había una cinemática compleja, muchas articulaciones. Tenía prisa y no comprobé el libre movimiento de todas las varillas después de apretarlas. Parecía funcionar en el banco, pero bajo carga, en el campo, el diafragma se rompió en una articulación debido al aumento de la fricción. El cliente lo devolvió. Después de eso, para cualquier bomba con unidad alternativa, introdujo una operación adicional: verificar el movimiento de todas las articulaciones manualmente, con un medidor de fuerza. Es algo pequeño, pero evita el fracaso.
Otro punto es trabajar con tolerancias. La documentación para bombas monotornillo, por ejemplo, indica una distancia bastante grande entre el rotor y el estator. Pero si lo ensambla con la máxima tolerancia en una dirección y luego la bomba funciona con un líquido viscoso, el rendimiento disminuirá. Por lo tanto, trato de ensamblar más cerca del centro del rango de tolerancia, dejando un margen de desgaste. Esto no es según las instrucciones, esto ya es de la práctica.
En general,conjunto de bomba centrífugaNo es un algoritmo, sino un proceso con retroalimentación constante. Veo una pieza, evalúo su estado, instalo un nodo, compruebo cómo interactúa con otras. Incluso con ocho líneas completas, como las que tenemos en producción, la calidad final todavía depende de la atención y comprensión del proceso por parte de quienes ensamblan. Ningún soporte automático sentirá un ligero roce al girar el eje manualmente. Esta es la verdadera diferencia entre una unidad simplemente ensamblada y una unidad correctamente ensamblada, que luego funciona durante años sin problemas en el sitio del cliente.
correspondienteproductos
Productos relacionados

Mejor vendidoproductos
Productos más vendidos-
 YZZW Bombas autocebantes diésel
-
 Bombas verticales antiobstrucción para aguas residuales LW
-
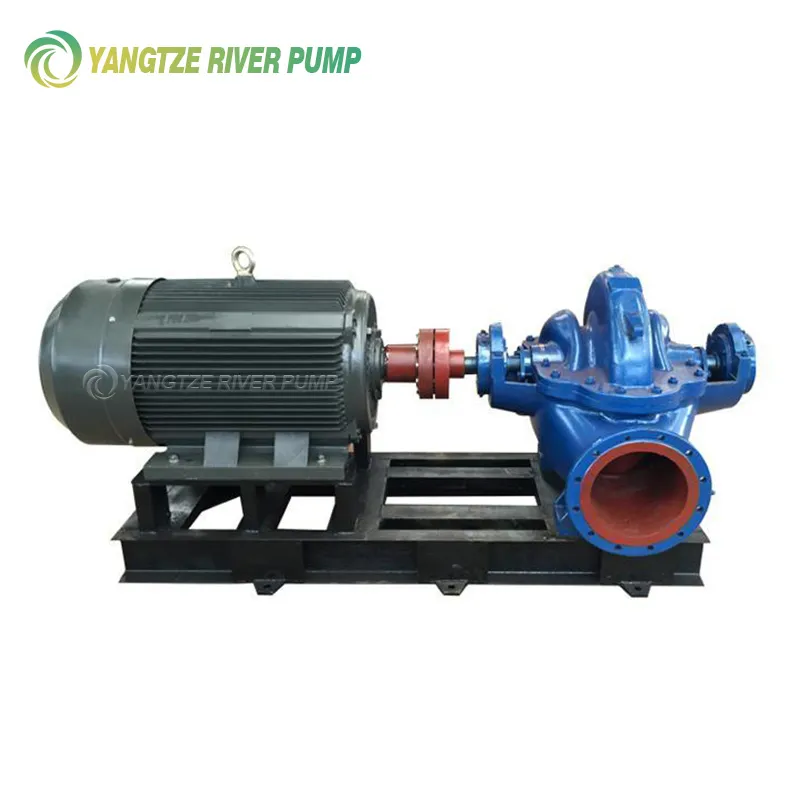 Bombas centrífugas de una etapa y doble entrada tipo S
-
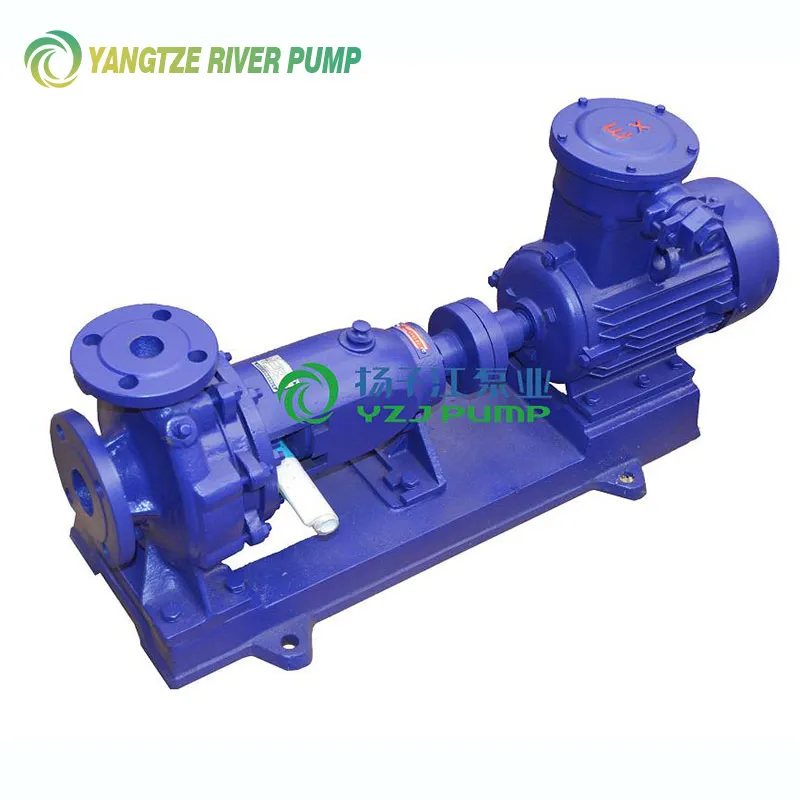 Bombas centrífugas químicas horizontales tipos IS e IR
-
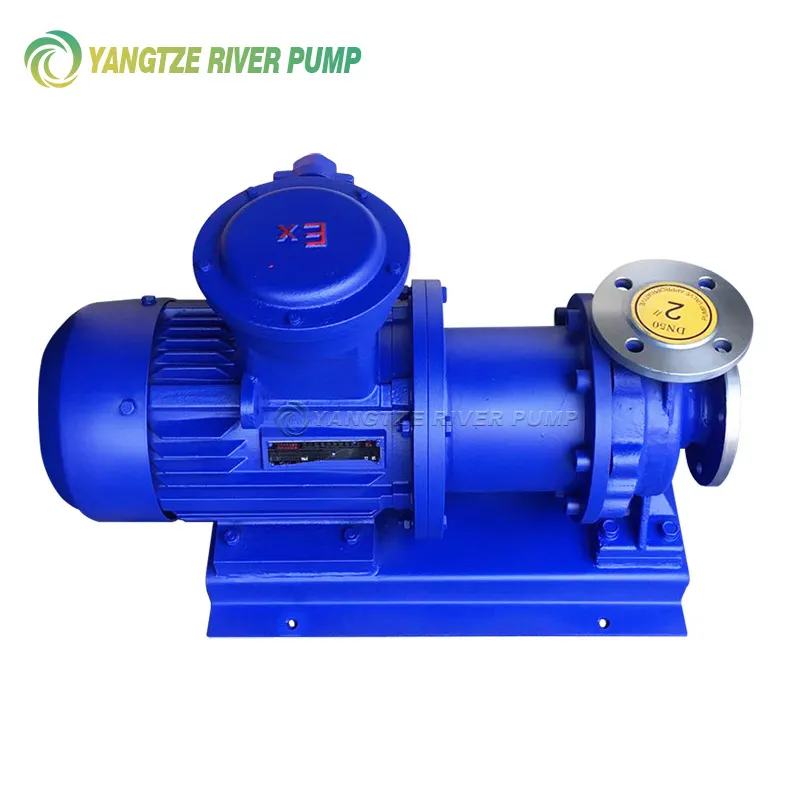 Bombas magnéticas de acero inoxidable CQB
-
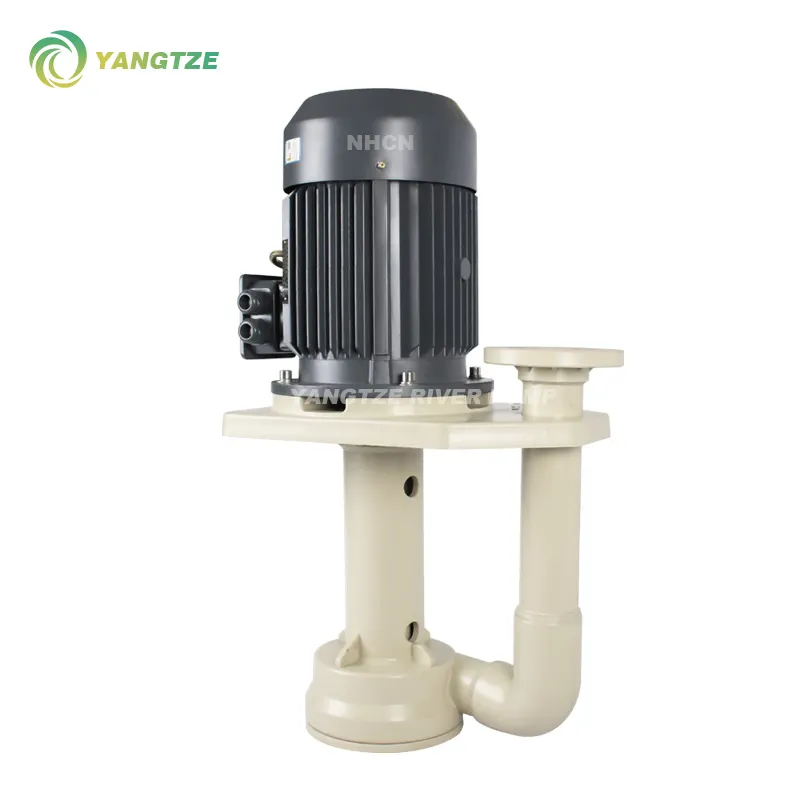 Bombas verticales para instalación dentro/exterior de tanques YZCN y YZCW
-
 Bombas de tornillo infinitamente variables tipo G
-
 Bombas centrífugas de acero inoxidable resistentes a la corrosión SFB y SFBX
-
 Bombas autocebantes para aguas residuales que no se obstruyen ZW
-
 Bombas verticales con revestimiento de PTFE YQF
-
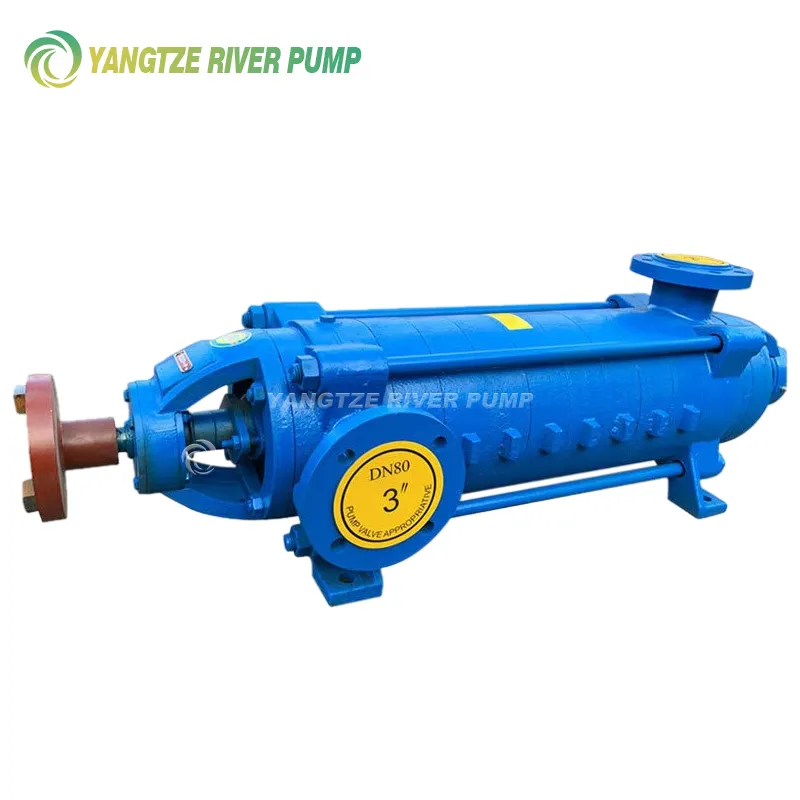 Bombas multietapas horizontales para alimentación de calderas DG.
-
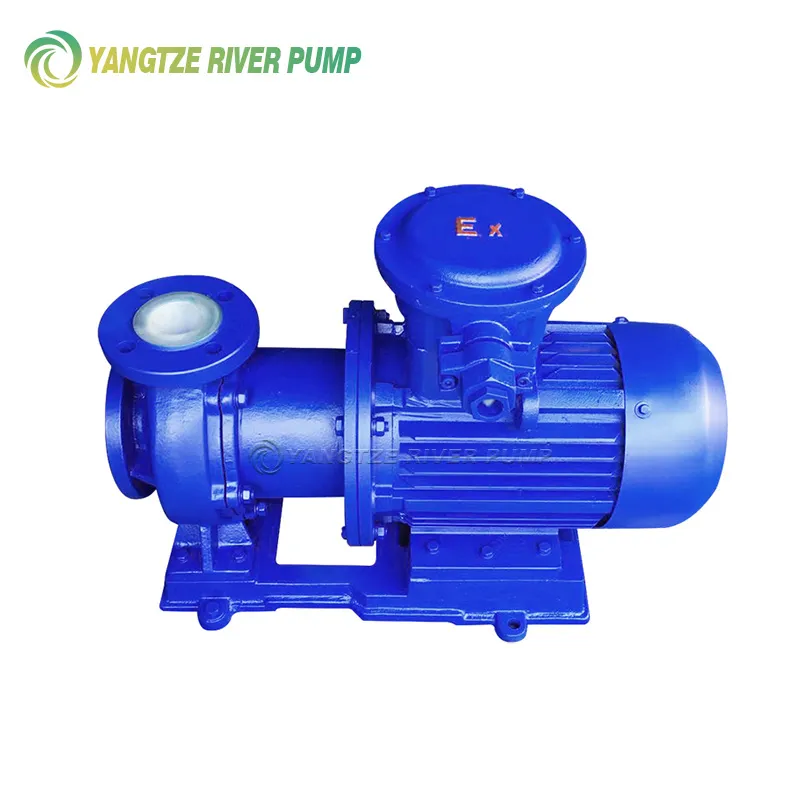 Bombas magnéticas con revestimiento fluoroplástico CQB-F
Relacionadobuscar
Búsqueda relacionada- bomba de agua centrífuga
- Bombas verticales QF con revestimiento de PTFE
- bombas centrífugas 380
- para bomba de pozo profundo comprar
- CHLF Bombas centrífugas horizontales multietapa (serie ligera)
- bomba de engranajes con motor
- bomba de aceite caliente
- bomba dosificadora GOST
- Bombas de diafragma neumáticas de metal QBK
- bomba centrífuga para aceite